 EN



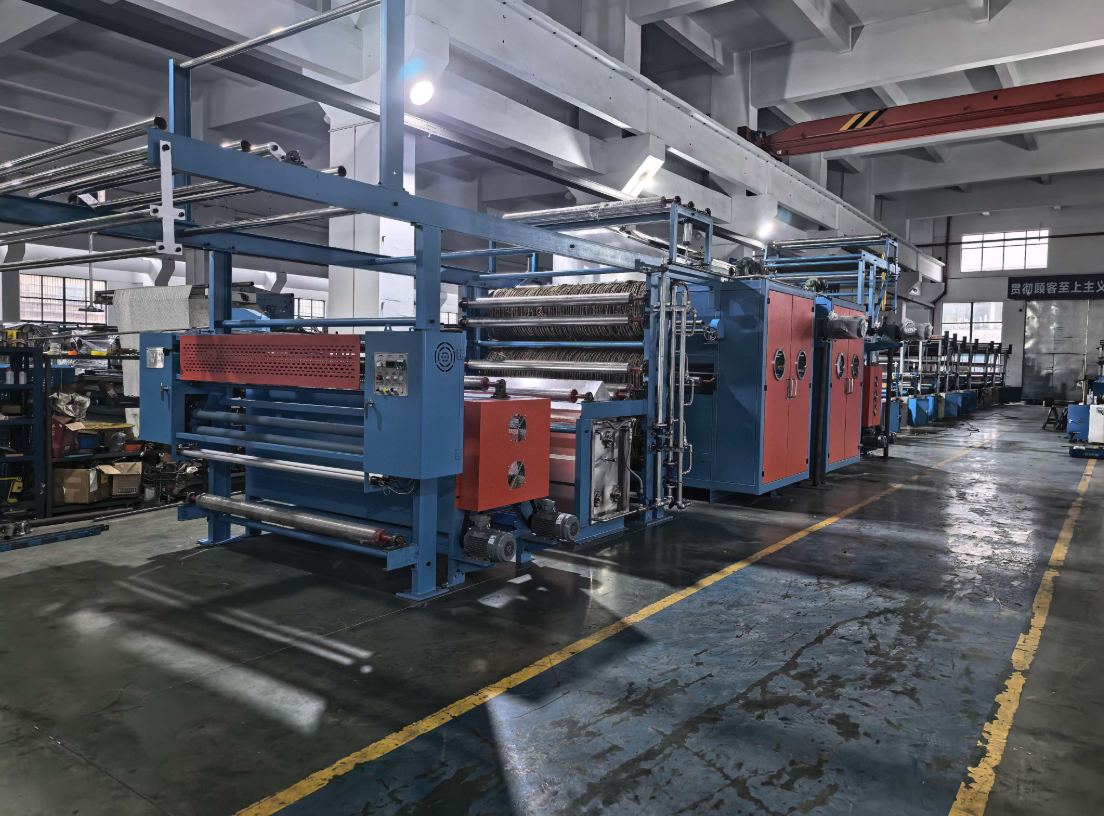
バーナーのメンテナンスが機械寿命を左右する理由
バーナーアセンブリは、あらゆる織物シネイング機の心臓部です。布地に近い位置で高温で動作し、常に繊維くず、仕上げ剤の残留物、浮遊繊維粒子などを吸着します。これらの堆積物がバーナーのノズルにたまると、炎の形状が変化します。一部分では過熱し、他方では炎勢が弱まり、結果として布地に不均一なシネイングが生じます。こうなると、オペレーターは生産ラインの速度を落としたり、ガス圧を上げたりせざるを得なくなり、その分、装置全体に過度な負荷がかかることになります。
江蘇省の織物工場で、コットンツイルのシネイング機がムラのある仕上げ結果を出す事例が報告された。現場の対応としてまず炎の強度を上げたが、実際の原因はバーナーのノズル列の一部が詰まっていたことだった。適切なワイヤーブラシと圧縮空気による徹底的な清掃後、炎は再び安定した青色に戻り、ガス消費量も明確に減少した。バーナーの定期清掃は品質確保のためだけではない。機械が設計を超えて過負荷運転されるのを防ぐ意味でも重要である。
ブラシシステムは、ひと目見ただけでは不十分
ほとんどのシネイングラインには、炎処理の前後いずれかに、繊維を立ち上げたり焼けた微粒子を取り除いたりするためのブラシローラーが設置されている。これらのブラシは徐々に摩耗し、摩耗したブラシは十分な清掃効果を発揮しない。その結果、繊維くずが生地表面に残ったままになり、二度焼きやムラ付きを引き起こすことがある。さらに深刻なのは、摩耗したブラシの毛が剥がれ落ち、バーナー部に巻き込まれて火災の危険性を高めることである。
ブラシの点検頻度は、生地の素材構成によって異なります。厚手のコットンフリースは、軽量な合成繊維に比べてより多くの毛羽立ちを生じさせます。実用的な目安として、ブラシの接触圧力を最低でも運転時間500時間ごとに確認することをおすすめします。ブラシの毛が圧縮されている、あるいはローラーが生地に均一に接触しなくなっている場合は、調整または交換の時期です。予備のブラシセットを常備しておくことで、使用中のブラシが故障した際に生産停止を回避できます。
冷却ロールと排気による隠れた摩耗
炎処理後、生地は表面を安定させるため冷却ロール上を通過します。これらのロールには、特に糊付けやデンプン加工された生地を処理する際に、サインジング残留物の薄い膜が付着します。この膜は熱伝達効率を低下させ、生地に引きずり痕(ドラッグマーク)を生じさせることがあります。長期間放置すると、膜は硬化し、強力なスクレーピングを伴わないと除去できなくなり、その結果ロール表面を損傷する恐れがあります。
排気ダクトにも同様の問題があります。ダクト内部に繊維くずや煤がたまり、徐々に気流を妨げていきます。排気が制限されると、焼き止め室の温度が設計値より高くなり、その熱は周囲の部品へと逃げるほかありません。浙江省のある工場では、排気ダクトを月1回清掃したところ、モーター温度が数度低下し、バーナーの炎も明らかに安定しました。以下の表には、代表的な保守作業とその実施頻度をまとめています。
| メンテナンス作業 | 推奨使用頻度 | 点検・交換を省略した場合の影響 |
|---|---|---|
| バーナー・ノズルの清掃 | 週1回 | 焼き止めムラ、ガス消費量の増加 |
| ブラシローラーの点検 | 500時間ごと | 繊維除去不良、火災リスク |
| 排気ダクトの清掃 | 月1回 | 気流制限、過熱 |
| 冷却ロールのスケール除去 | 四半期ごと | 生地の引きずり痕、冷却効率の低下 |
| 炎センサーのキャリブレーション | 6ヶ月ごと | 点火の不具合、安全装置による緊急停止 |
焼き切り装置の日常清掃は必須です
織物用焼き切り機は、そもそも汚れた環境で稼働します。生地の粉塵、糊剤の粒子、焼き切られた繊維の端が、常に機械周辺を漂っています。こうした異物がフレームやバーナー筐体周辺、あるいは電気制御盤付近に堆積すると、トラブルの原因になります。過熱を招いたり、センサーの誤作動を引き起こしたり、小さな火災の着火源になることもあります。
日常清掃は複雑である必要はありません。炎が出る部分や駆動側周辺を、数分間でよいので真空清掃機や柔らかいブラシで軽く掃除するだけでも、大きな効果があります。また、オペレーターは非常停止ボタンや炎監視センサーが汚れや障害物で覆われていないかも確認すべきです。毎日の作業終了時に焼き切り部を簡単に拭き取るという習慣をつけるだけで、週次・月次の点検作業がずっと楽になります。
電気系統およびセンサーの点検により、小さな不具合が重大な故障へと発展するのを防ぎます
現代の焼き止めラインでは、炎センサー、温度プローブ、速度エンコーダーを用いて工程の安定性を確保しています。これらの部品がキャリブレーションからずれると、機械が必ずしも停止するわけではありません。場合によっては、わずかに異常な状態で稼働し続け、一見問題ないように見える生地を製造しますが、後工程の仕上げ段階で不具合が発生します。例えば、実際よりも低い値を示す炎センサーにより、制御装置が過剰なガスを供給してしまうことがあります。これにより燃料が無駄になり、周辺部品が過熱するおそれがあります。
センサーや配線接続部は、6か月ごとに熱による劣化、端子の緩み、カーボンの付着を点検すべきです。サーマルイメージングによるチェックを実施すれば、制御盤内の異常発熱箇所を停機前に発見できます。米国エネルギー省(DOE)は、繊維加工における燃焼設備の保守不良が、長期にわたり多大な燃料ロスを招く可能性があると指摘しています。電気系のトラブルを未然に防ぐことで、機械の安全性と動作の予測可能性が確保されます。
実際に実行されるメンテナンス計画
最良の保守計画も、誰もそれを実行しなければ無意味です。機械の近くにシンプルな紙の記録簿やデジタル形式の点検チェックリストを常備している工場では、記憶に頼るだけの工場よりも確実に良い結果が得られます。記録簿には、日付、実施した作業内容、および炎の色、モーター音、生地の品質などに関する観察事項を記載する必要があります。こうした記録は、長期的に見れば、トラブルシューティングにおいて非常に価値のあるツールとなります。
焼き抜きラインを稼働させている織物工場にとって、パネルへのアクセスが容易で、保守ポイントが明確に表示された機器を選定することは、日常的な保守作業の負担を軽減します。シュナイター社は、コーデュロイのカット・ブラッシング装置の開発経験を活かし、実用的なメンテナンス性を重視した繊維機械を設計・製造しています。このような設計思想は、単に次の注文をこなすだけでなく、数年間にわたって焼き抜き機を安定稼働させるという目標を達成するうえで、実際に大きな差を生み出します。