 EN



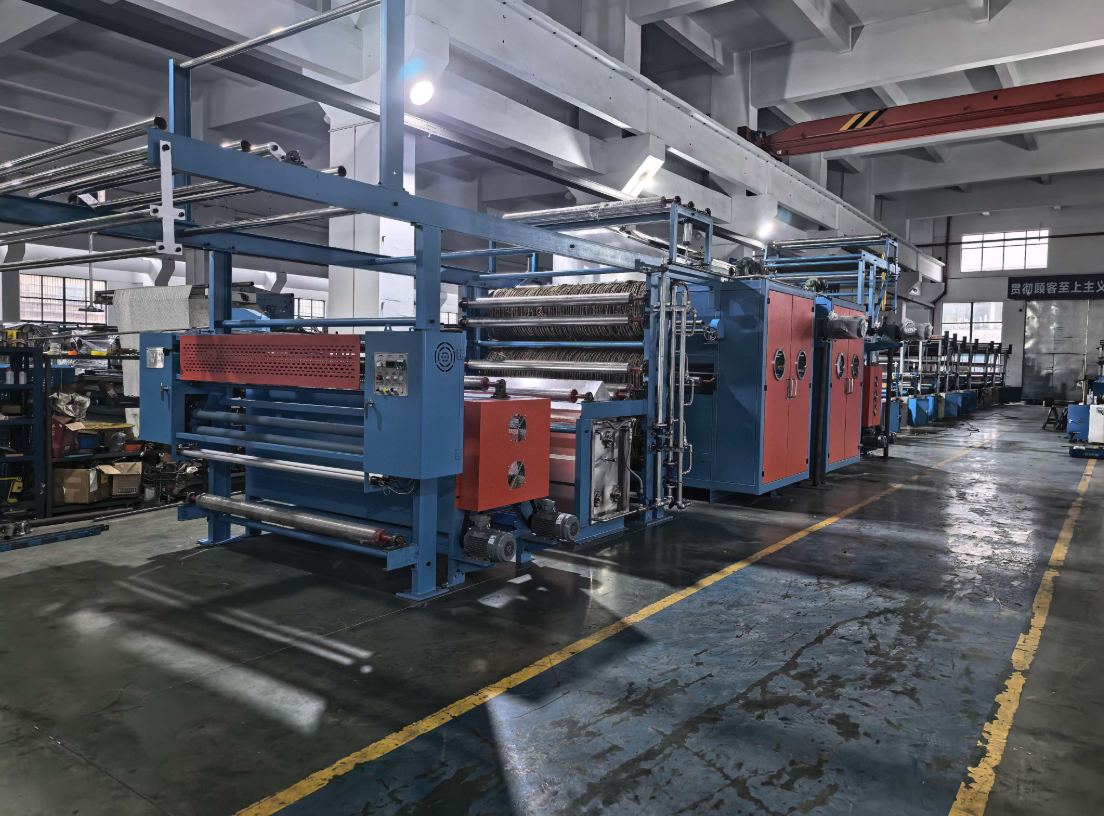
なぜ焼き止め工程が見過ごされがちなエネルギー消費のホットスポットなのか
生地の表面品質は、しばしば「炎」から始まります。テキスタイルのシネイング機は、織物や編み物を制御された炎や加熱面の上に素早く通過させることで、生地表面から突き出た繊維を除去します。その結果、表面が滑らかになり、印刷の鮮明度が向上し、洗濯後のピリングも抑えられます。しかし、この一瞬の通過には、見えにくいコストが伴います。シネイング工程は通常、高速で連続運転され、一定の熱供給が求められるため、バーナーまたは加熱部品はほとんど休むことがありません。多くの仕上げ工場では、前処理工程における熱エネルギー消費のうち、シネイングが占める割合は無視できないほど大きいのです。この工程を省略する持続可能性プログラムは、実際の改善機会を見過ごしていると言えるでしょう。
従来型ガスバーナーには、見えにくい損失が伴います
従来のシネイングラインの多くは、天然ガスまたはLPGバーナーに依存しています。ガスは高い熱強度を提供しますが、そのエネルギーの一部しか生地に伝わらず、大部分は排気、放射熱、および生地の運転間のアイドリング燃焼によって逃げてしまいます。オペレーターは、ラインが一時的に停止した場合でもバーナーを点灯したままにする傾向があります。これは再点火に時間がかかり、再開時に不均一なシネイングが発生するリスクがあるためです。この運用方法は、燃料を無駄にし、二酸化炭素排出量を増加させますが、生地品質の向上には寄与しません。また、メンテナンスも負担です。バーナーのノズルは詰まりやすく、空気と燃料の混合比は時間とともにずれ、炎の形状は周囲温度の変化に応じて変化します。調整が不十分なバーナーでは、生地表面が焦げたり、逆にシネイングが不完全なストライプが残ったりします。いずれの場合も再加工が必要となり、完成品1メートルあたりのエネルギー消費量が増加します。
| 係数 | 従来型ガス式シネイング | 省エネ型電気式シネイング |
|---|---|---|
| 熱変換効率 | 通常30~45% | 通常70~85% |
| アイドリング時のエネルギー消費 | 高め(バーナーは常時点灯) | 低め(加熱素子の電力は即座に低下) |
| 排気による熱損失 | 大型で換気が必要 | 最小限。炎は発生しない |
| 現場での二酸化炭素排出 | 燃焼による直接的な二酸化炭素排出 | 焼き固め装置からの排出はなし |
| 工程制御の精度 | 手作業または半自動 | デジタル制御による再現性のある温度ゾーン |
| 保守作業負荷 | ノズルの清掃、比率の確認 | 主に表面の清掃とセンサーの点検 |
この表は、燃料費の削減を超えて、この移行がなぜ重要であるかを示しています。電気焼却では、炎の制御から設定値の制御へと制御モデルが変化します。
電気焼却が焼却プロセスを再定義する
電気式シネージング機は、開放炎の代わりに加熱ローラー、加熱プレート、または放射加熱素子を用います。生地は厳密に温度管理された表面を通過します。この構造により燃焼プロセスが排除されるため、排気ガスが発生せず、工場の換気負荷も低減されます。さらに重要なのは、温度制御の精度が大幅に向上することです。デジタル制御装置を用いれば、ローラーの温度を数℃以内で維持できますが、ガス炎のように変動する熱源ではこれほど精密な制御はほぼ不可能です。この高精度な温度管理により、焦げ付きが減少し、繊細な素材や混紡生地における仕上がりの均一性も向上します。実際に導入した工場の中には、特に燃えやすい軽量合成繊維製品における品質クレームが減少したと報告するところもあります。ただし、極めて厚手の生地では、電気式シネージングが若干異なる速度設定を必要とする場合があり、その点では即応性の高いガス炎にまだ優位性があります。実際の生地を用いた両方式の比較試験を行い、慎重に評価することが重要です。
浙江省の仕上げ工場が、シネージング工程の見直しによって廃棄物を削減
浙江省にある綿・麻製品の仕上げ工場では、長年にわたり2台のガス式シニンラインを稼働させていた。エネルギー監査の結果、シニン工程は前処理全体の熱負荷の約5分の1を占めており、その多くは次のロット待ちの間に消費されていた。そこで工場は、自社の生地幅に合わせて設計された電気式シニン機にうち1台を置き換えた。導入直後の2週間は試行錯誤の連続だった。オペレーターたちは、常に炎を点火した状態で待機するという従来の習慣をやめ、温度表示を信頼して操作するよう学び直す必要があった。その後、速度と張力の制御曲線を調整したところ、中厚手の綿生地では従来と同等のシニング品質を達成し、麻混紡生地では品質の一貫性が向上した。当該ラインの現場における燃料消費量はゼロとなり、排気装置も低負荷で運転できるようになった。ただし、非常に厚手のキャンバス生地には引き続きガス式ラインを残すという実用的な判断がなされ、無理な一括置き換えではなく、用途に応じた合理的な運用が採られた。この事例は、省エネルギー化が単に機械の更新だけではなく、生地の種類や生産リズムに機械を適切にマッチさせる総合的な取り組みであることを示している。
標準化が業界を測定可能な効率性へと導く
持続可能性に関する主張には、基準となる指標が必要です。ISO 50001はエネルギー管理システムのための国際規格であり、多くの繊維工場では、生地1キログラムあたりの具体的なエネルギー消費量を追跡するためにこの規格を活用しています。一方、機械単位でのベンチマークは入手が難しく、繊維仕上げ工程における第三者によるエネルギー監査では、シングイング(炎焼き)が前処理部門において熱エネルギー消費量上位5位以内に入る主要な工程であることがしばしば確認されています。バイヤーが新たなシングイングラインを評価する際には、単に設置電力ではなく、自社の生地条件における具体的なエネルギー消費量(単位:kWhまたは燃料ガス体積m³/所定のシングイング等級を満たした完成生地1メートル)をサプライヤーに明確に要求すべきです。最大出力(kW)が低い機械でも、部分負荷で運転され、制御性能が劣る場合、結果的により多くのエネルギーを無駄に消費してしまう可能性があります。真に重要な指標は、「所定のシングイング等級を満たした完成生地1メートルあたりの消費電力量(kWh)または燃料ガス体積(m³)」です。
シュナイター社がシングイング工程に注力
焼き抜きを単なる機械ではなく、工程全体として理解するサプライヤーを見つけることが、長期的なパフォーマンス向上には不可欠です。常州に拠点を置くシュナイター社は、電気加熱式焼き抜き機、コーデュロイカッティング機、生地検査ラインなど、繊維用設備を製造しています。同社は、顧客の要望に応じた製品設計の柔軟な対応と、体系化された品質マネジメント体制でその評判を築いてきました。表面品質を損なわずエネルギー消費を削減したい仕上げ工場にとって、こうした専門的な製造経験こそが、汎用的な機械カタログよりもはるかに価値があります。最適な焼き抜き機とは、パンフレットが最も華やかなものではなく、取り扱う生地の種類、生産スケジュール、そして工場のエネルギー目標に真正に適合するものです。