 EN



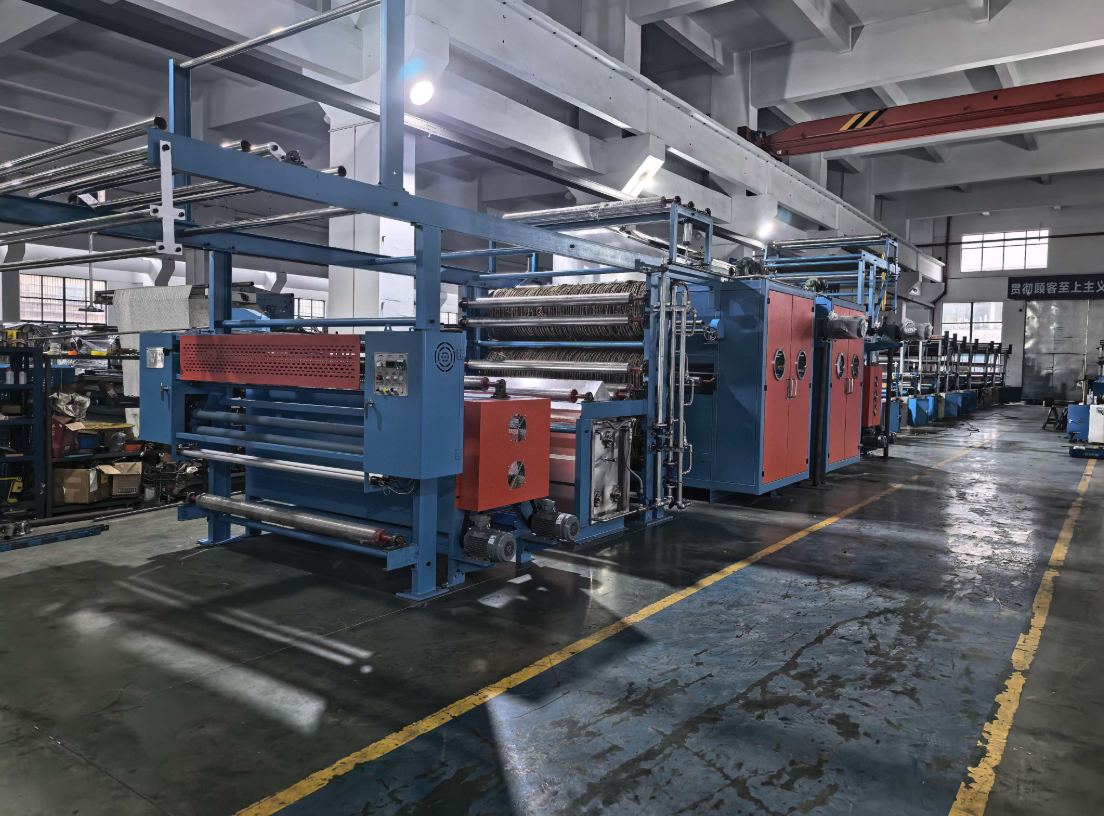
Почему прижигание остаётся незамеченным «горячим местом» с точки зрения энергопотребления
Качество поверхности ткани зачастую начинается с пламени. Машина для прижигания текстиля удаляет выступающие волокна из тканей — как тканых, так и трикотажных — путем быстрого прохождения полотна над контролируемым пламенем или нагретой поверхностью. В результате получается более гладкая лицевая сторона, повышается чёткость печати и снижается образование катышков после стирки. Однако этот быстрый проход имеет скрытую стоимость. Прижигание обычно выполняется на высокой скорости при постоянном тепловом потреблении, а это означает, что горелка или нагревательный элемент редко отдыхают. Во многих отделочных предприятиях на прижигание приходится значительная доля тепловой энергии, используемой на этапе предварительной обработки. Программы устойчивого развития, пропускающие этот этап, упускают реальную возможность.
Традиционные газовые горелки несут скрытые потери
Большинство традиционных линий опаливания используют горелки на природном газе или сжиженном нефтяном газе (СНГ). Газ обеспечивает высокую интенсивность тепла, однако лишь часть этой энергии фактически воздействует на ткань. Значительная её доля теряется через выхлоп, излучение и холостое сгорание между проходами ткани. Операторы зачастую оставляют горелку включённой даже при кратковременной остановке линии, поскольку повторное розжигание требует времени и повышает риск неравномерного опаливания при возобновлении работы. Такая практика приводит к перерасходу топлива и увеличению выбросов углерода без улучшения качества ткани. Ещё одна проблема — техническое обслуживание. Сопла горелок засоряются, соотношение воздуха и топлива смещается, а форма пламени меняется в зависимости от температуры окружающей среды. Неправильно настроенная горелка может обжечь поверхность ткани или оставить неопалённые полосы. Оба этих дефекта влекут за собой переделку и повышают энергопотребление на каждый готовый погонный метр.
| Коэффициент | Традиционное газовое опаливание | Энергоэффективное электрическое опаливание |
|---|---|---|
| КПД теплового преобразования | типично 30–45 процентов | типично 70–85 процентов |
| Энергопотребление в режиме ожидания | Высокое, горелка остаётся включённой | Низкое, мощность нагревательного элемента мгновенно снижается |
| Потери тепла с выхлопом | Большой, требует вентиляции | Минимальные, без открытого пламени |
| Выбросы углерода на месте | Прямые выбросы CO2 от сгорания | Отсутствуют выбросы от устройства для обжига |
| Точность управления процессом | Ручной или полуавтоматический | Цифровое управление, воспроизводимые температурные зоны |
| Объём технического обслуживания | Очистка сопел, проверка соотношений | В основном очистка поверхности и проверка датчиков |
В таблице показано, почему этот переход важен не только с точки зрения расходов на топливо. Электрическое опаливание меняет модель управления — от регулирования пламени к управлению заданным значением.
Электрический нагрев переопределяет процесс опаливания
Электрическая машина для прижигания использует нагреваемые ролики, пластины или инфракрасные элементы вместо открытого пламени. Ткань проходит по поверхности, температура которой строго контролируется. Такой подход исключает процесс горения, устраняя выделение выхлопных газов и снижая нагрузку на систему вентиляции предприятия. Что ещё важнее — контроль температуры становится значительно точнее. Цифровой регулятор способен поддерживать температуру ролика с отклонением всего в несколько градусов Цельсия, чего практически невозможно достичь при использовании нестабильного газового пламени. Эта точность снижает риск прожигания и повышает однородность обработки деликатных или смесовых тканей. Некоторые предприятия сообщают о сокращении претензий по качеству после перехода на электрическое прижигание, особенно при работе с лёгкими синтетическими тканями, которые легко воспламеняются. Ограничение заключается в том, что для очень плотных тканей электрическое прижигание может потребовать иного профиля скорости, поскольку мгновенный нагрев газового пламени здесь сохраняет преимущество. Объективная оценка предполагает испытание обоих методов непосредственно на конкретной ткани.
Завод по отделке в провинции Чжэцзян сократил отходы за счёт переосмысления процесса прижигания
Хлопко-льняной отделочный завод в провинции Чжэцзян в течение многих лет эксплуатировал две газовые линии для прижигания. Энергетический аудит показал, что на операцию прижигания приходилось почти пятая часть тепловой нагрузки на стадии предварительной обработки, причём значительная её доля расходовалась в период ожидания следующей партии. Завод заменил одну газовую линию электрической машиной для прижигания, специально спроектированной под ширину их тканей. Первые две недели были непростыми: операторам пришлось отказаться от привычки постоянно поддерживать пламя и научиться доверять показаниям температурного датчика. После корректировки кривых скорости и натяжения новая линия обеспечила тот же класс прижигания, что и старая — на хлопке средней плотности, а также повысила стабильность качества на льняных смесях. Потребление топлива на этой линии на месте сократилось до нуля, а система вытяжки начала работать с меньшей нагрузкой. Одну газовую линию завод сохранил для очень плотных брезентов — это был прагматичный компромисс, а не слепая замена. Данный проект наглядно продемонстрировал, что энергоэффективность — это не только выбор оборудования, но и его соответствие ассортименту тканей и ритму производства.
Стандарты стимулируют отрасль к достижению измеримой эффективности
Заявления об устойчивости требуют опорной точки отсчёта. Стандарт ISO 50001 определяет рамки для систем управления энергопотреблением, и сегодня многие текстильные фабрики применяют его для отслеживания удельного энергопотребления в киловатт-часах на килограмм ткани. Уровневые эталоны для отдельных машин найти сложнее, однако независимые энергоаудиты в отделах отделки текстиля зачастую показывают, что процесс выжигания занимает одно из первых пяти мест по расходу тепловой энергии в отделе предварительной обработки. Покупатели, оценивающие новую линию выжигания, должны запрашивать показатель удельного энергопотребления, полученный при их конкретных условиях обработки ткани, а не просто номинальную установленную мощность. Машина с более низким максимальным значением мощности в киловаттах может потреблять больше энергии, если работает на частичной нагрузке с неэффективным управлением. Реальным показателем служит количество киловатт-часов или кубометров топлива на один готовый погонный метр при требуемом классе выжигания.
Schneiter делает акцент на стадии выжигания
Поиск поставщика, который понимает процесс выжигания не как отдельную машину, а как целостный технологический процесс, имеет решающее значение для долгосрочной эффективности. Компания Schneiter, базирующаяся в Чанчжоу, производит текстильное оборудование, включая электрические машины для выжигания, машины для резки кордура и линии контроля тканей. Репутация компании основана на адаптации конструкций изделий под требования заказчиков и поддержании структурированной системы управления качеством. Для отделения отделки, стремящегося сократить энергопотребление без ущерба для качества поверхности, такой узкоспециализированный производственный опыт ценится выше, чем общий каталог оборудования. Правильная машина для выжигания — это не та, чей брошюра самая яркая. Это та, которая соответствует ассортименту тканей, графику производства и энергетическим целям завода.
Содержание
- Почему прижигание остаётся незамеченным «горячим местом» с точки зрения энергопотребления
- Традиционные газовые горелки несут скрытые потери
- Электрический нагрев переопределяет процесс опаливания
- Завод по отделке в провинции Чжэцзян сократил отходы за счёт переосмысления процесса прижигания
- Стандарты стимулируют отрасль к достижению измеримой эффективности
- Schneiter делает акцент на стадии выжигания