 EN



ເປັນຫຍັງການເຜົາເສັ້ນໃຍຈຶ່ງເປັນຈຸດທີ່ໃຊ້ພະລັງງານຫຼາຍທີ່ຖືກລືມ
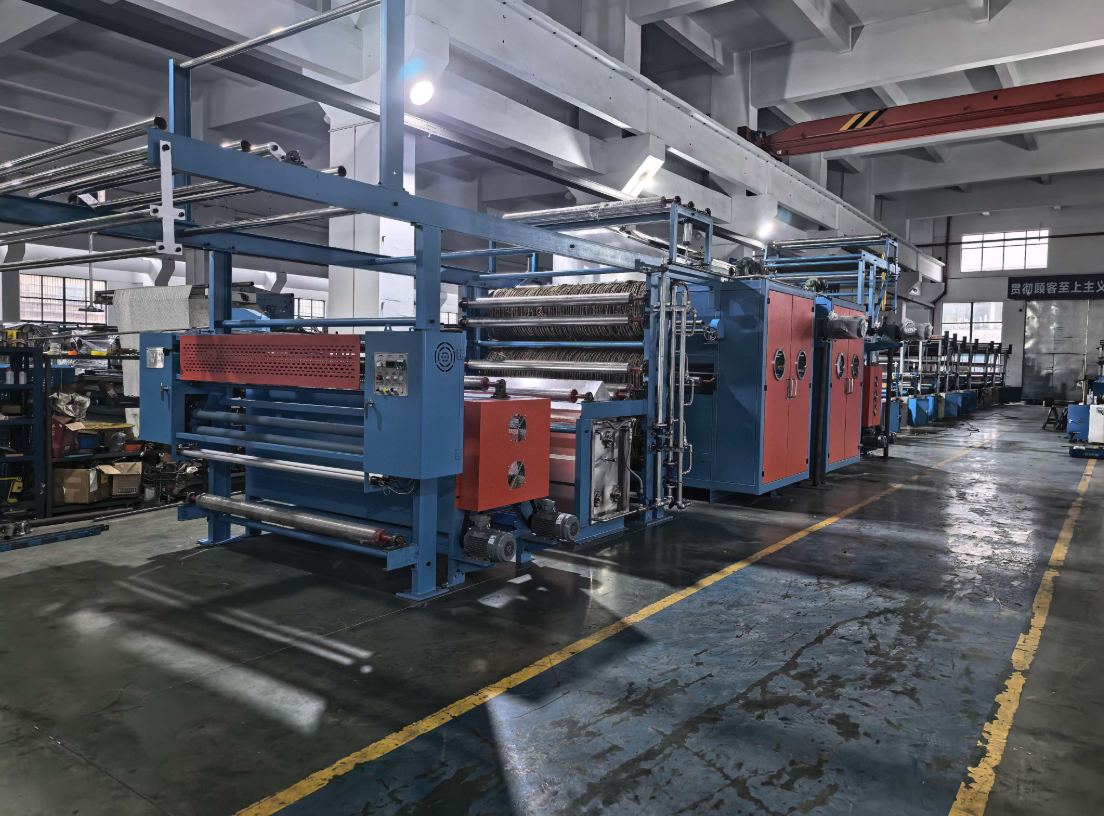
ຄຸນນະພາບຂອງໜ້າເນື້ອຜ້າມັກເລີ່ມຕົ້ນດ້ວຍປະຕິບັດການທີ່ໃຊ້ໄຟ. ເຄື່ອງຈັກເຜົາເນື້ອຜ້າ (singeing machine) ຈະເອົາເສັ້ນໃຍທີ່ຍື່ນອອກມາຈາກເນື້ອຜ້າທີ່ຖືກທໍາດ້ວຍວິທີການທໍາ (woven) ຫຼື ວິທີການຖັກ (knitted) ອອກໄປ ໂດຍໃຫ້ເນື້ອຜ້າໄຫຼ່ຜ່ານໄຟທີ່ຄວບຄຸມໄດ້ຢ່າງແນ່ນອນ ຫຼື ພື້ນທີ່ທີ່ຮ້ອນຈາກການເຮັດຄວາມຮ້ອນ. ຜົນທີ່ໄດ້ຮັບແມ່ນໜ້າເນື້ອຜ້າທີ່ເລີຍຂຶ້ນ, ການພິມທີ່ຊັດເຈນຂຶ້ນ ແລະ ມີເສັ້ນໃຍທີ່ເກີດຂຶ້ນຈາກການຊັກ (pills) ນ້ອຍລົງ. ແຕ່ການໄຫຼ່ຜ່ານໄຟຢ່າງໄວວ່ານີ້ມີຄ່າໃຊ້ຈ່າຍທີ່ເຮັດໃຫ້ເຫັນຍາກ. ການເຜົາເນື້ອຜ້າມັກເຮັດໃນຄວາມໄວສູງ ແລະ ຕ້ອງການຄວາມຮ້ອນຢ່າງຕໍ່ເນື່ອງ, ເຊິ່ງໝາຍຄວາມວ່າ ເตา (burner) ຫຼື ສ່ວນປະກອບທີ່ເຮັດຄວາມຮ້ອນຈະບໍ່ຄ່ອຍໄດ້ພັກ. ໃນໂຮງງານທີ່ປະມວນຜົນເນື້ອຜ້າຫຼາຍແຫ່ງ, ການເຜົາເນື້ອຜ້າເປັນສ່ວນໜຶ່ງທີ່ສຳຄັນຂອງພະລັງງານຄວາມຮ້ອນທີ່ໃຊ້ໃນຂັ້ນຕອນການປະມວນຜົນເບື້ອງຕົ້ນ. ລະບົບການພັດທະນາທີ່ຍືນຍົງທີ່ຂ້າມຂັ້ນຕອນນີ້ຈະເສັຽໂອກາດທີ່ຈິງຈັງ.
ເຕົາໄຟແບບດັ້ງເດີມທີ່ໃຊ້ກຳມະສິດ (gas burners) ມີການສູນເສຍທີ່ເຮັດໃຫ້ເຫັນຍາກ
ເສັ້ນທາງການໄຫມ້ທີ່ໃຊ້ກັນທົ່ວໄປສ່ວນຫຼາຍອີງໃສ່ເตาໄຟທີ່ໃຊ້ແກັດທຳມະຊາດ ຫຼື LPG. ແກັດໃຫ້ຄວາມຮ້ອນສູງ, ແຕ່ພຽງສ່ວນໜຶ່ງຂອງພະລັງງານນັ້ນຈະໄປຖືກຕ້ອງກັບຜ້າ. ສ່ວນໃຫຍ່ຈະຫຼຸດຫຼາຍໄປກັບລະບົບໄຫຼອອກ, ການແຜ່ຮັງສີ, ແລະ ການເຜົາໄຟຢູ່ເວລາທີ່ບໍ່ມີຜ້າຜ່ານ. ຜູ້ປະຕິບັດມັກຈະເປີດເตาໄຟໄວ້ເຖິງແມ່ນວ່າເສັ້ນທາງຈະຢຸດເປີດເປີດສັ້ນໆ ເພາະວ່າການຈຸດໃໝ່ໃຊ້ເວລາ ແລະ ມີຄວາມສ່ຽງທີ່ຈະໄຫມ້ບໍ່ເທົ່າກັນເວລາເລີ່ມໃໝ່. ວິທີນີ້ເສີຍເຊື້ອເພີລີ່ງ ແລະ ເພີ່ມການປ່ອຍກາຊຄາບອນໂດຍບໍ່ໄດ້ປັບປຸງຄຸນນະພາບຂອງຜ້າ. ການບໍາລຸງຮັກສາຍັງເປັນພາລະໜຶ່ງ. ຮູ່ທີ່ເຕົາໄຟອຸດົມໄປດ້ວຍຝຸ່ນ, ອັດຕາສ່ວນລະຫວ່າງອາກາດກັບແກັດປ່ຽນແປງ, ແລະ ຮູບຮ່າງຂອງ ng flame ປ່ຽນໄປຕາມອຸນຫະພູມແວດລ້ອມ. ເຕົາໄຟທີ່ບໍ່ຖືກຕັ້ງຄ່າຢ່າງຖືກຕ້ອງອາດເຮັດໃຫ້ຜ້າເຜົາເກີນໄປ ຫຼື ເຫຼືອສ່ວນທີ່ບໍ່ໄດ້ໄຫມ້. ທັງສອງກໍເກີດຄວາມລົ້ມເຫຼວ ແລະ ຕ້ອງເຮັດໃໝ່ ແລະ ໃຊ້ພະລັງງານຫຼາຍຂຶ້ນຕໍ່ແຕ່ລະແມັດທີ່ສຳເລັດ.
| ປັດໄຈ | ການໄຫມ້ດ້ວຍແກັດທີ່ໃຊ້ກັນທົ່ວໄປ | ການໄຫມ້ດ້ວຍໄຟຟ້າທີ່ປະຫຍັດພະລັງງານ |
|---|---|---|
| ປະສິດທິພາບຂອງການປ່ຽນແປງຄວາມຮ້ອນ | ປົກກະຕິແລ້ວ 30 ຫາ 45 ເປີເຊັນ | ປົກກະຕິແລ້ວ 70 ຫາ 85 ເປີເຊັນ |
| ການບໍລິໂພກພະລັງງານເວລາຢຸດເຄື່ອງ | ສູງ, ເຕົາໄຟຍັງຄົງເປີດຢູ່ | ຕ່ຳ, ພະລັງງານຂອງເຄື່ອງໃຫ້ຄວາມຮ້ອນຫຼຸດລົງທັນທີ |
| ການສູນເສຍຄວາມຮ້ອນຜ່ານລະບົບໄຫຼອອກ | ໃຫຍ່, ຕ້ອງການການລະບາຍອາກາດ | ໜ້ອຍທີ່ສຸດ, ບໍ່ມີປະຕູເປີດທີ່ເກີດໄຟ |
| ການປ່ອຍກາຊີຄາບອນໃນສະຖານທີ່ | CO2 ໂດຍກົງຈາກການເຜົາໄໝ້ | ບໍ່ມີຈາກໆຫນ່ວຍການເຜົາ |
| ຄວາມແນ່ນອນຂອງການຄວບຄຸມຂະບວນການ | ດ້ວຍມື ຫຼື ການອັດຕະໂນມັດເຄິ່ງໜຶ່ງ | ດິຈິຕອລ, ແຖວອຸນຫະພູມທີ່ສາມາດຕັ້ງຄ່າຊ້ຳໄດ້ |
| ພາລະບັນຫາການບໍາຮັກສາ | ການລ້າງຫົວຈີ່, ການກວດສອບອັດຕາສ່ວນ | ການເຮັດຄວາມສະອາດພຽງແຕ່ທີ່ໜ້າເທິງ ແລະ ການກວດສອບເຊັນເຊີ |
ຕາຕະລາງນີ້ສະແດງໃຫ້ເຫັນເຫດຜົນທີ່ການປ່ຽນແປງນີ້ມີຄວາມສຳຄັນຫຼາຍກວ່າພຽງແຕ່ບິນຄ່າເຊື້ອໄຟ. ການໃຊ້ຄວາມຮ້ອນດ້ວຍໄຟຟ້າປ່ຽນແປງຮູບແບບການຄວບຄຸມຈາກການຈັດການປາກໄຟເປັນການຈັດການຈຸດທີ່ຕັ້ງໄວ້.
ຄວາມຮ້ອນດ້ວຍໄຟຟ້ານິຍາມໃໝ່ຂະບວນການ singeing
ເຄື່ອງໄຟຟ້າສຳລັບການເຜົາເສັ້ນໃຍໃຊ້ລູກກະຕຸນທີ່ຮ້ອນ, ແຜ່ນທີ່ຮ້ອນ ຫຼື ອົງປະກອບທີ່ເຜົາດ້ວຍຄວາມຮ້ອນແທນທີ່ຈະໃຊ້ປາກເຜົາທີ່ເປີດ. ຜ້າຈະຖືກສົ່ງຜ່ານພື້ນທີ່ທີ່ຮັກສາອຸນຫະພູມໄວ້ຢ່າງເຂັ້ມງວດ. ການອອກແບບນີ້ຈະເອົາການເຜົາໄໝ້ອອກຈາກຂະບວນການ, ເຊິ່ງຈະເຮັດໃຫ້ບໍ່ມີກາຊທີ່ເກີດຈາກການເຜົາໄໝ້ ແລະ ຫຼຸດການໃຊ້ລະບົບລະບາຍອາກາດຂອງໂຮງງານ. ສຳຄັນກວ່ານັ້ນ, ການຄວບຄຸມອຸນຫະພູມຈະມີຄວາມຖືກຕ້ອງແລະແນ່ນອນຫຼາຍຂຶ້ນ. ອຸປະກອນຄວບຄຸມດິຈິຕອນສາມາດຮັກສາອຸນຫະພູມຂອງລູກກະຕຸນໄວ້ພາຍໃນບ່ອນທີ່ແຕກຕ່າງກັນເພີຍງບໍ່ກີ່ເຖິງສອງ-ສາມອົງສາເຊີເລີອດ, ເຊິ່ງເປັນສິ່ງທີ່ເກີດຂຶ້ນໄດ້ຍາກຫຼາຍໃນກໍລະນີທີ່ໃຊ້ປາກເຜົາທີ່ເຮັດດ້ວຍກາຊເຊີງທີ່ມີການປ່ຽນແປງຢູ່ເสมື່ອ. ຄວາມຖືກຕ້ອງນີ້ຈະຫຼຸດການເຜົາເກີນໄປ ແລະ ປັບປຸງຄວາມເປັນເອກະພາບຂອງຜ້າທີ່ບໍ່ແຂງແຮງ ຫຼື ຜ້າທີ່ປະກອບດ້ວຍສອງຊະນິດຂຶ້ນໄປ. ບາງໂຮງງານລາຍງານວ່າມີຄຳຮ້ອງທາງຄຸນນະພາບໜ້ອຍລົງຫຼັງຈາກປ່ຽນໄປໃຊ້ວິທີນີ້, ໂດຍເປັນພິເສດກັບຜ້າສັງເຄຣື່ອງທີ່ເບົາແລະເຜົາໄໝ້ໄດ້ງ່າຍ. ຂໍ້ຈຳກັດຄືວ່າ ການເຜົາເສັ້ນໃຍດ້ວຍໄຟຟ້າອາດຈະຕ້ອງໃຊ້ຄວາມໄວ້ທີ່ແຕກຕ່າງກັນສຳລັບຜ້າທີ່ໜັກຫຼາຍ, ໂດຍທີ່ຄວາມຮ້ອນທີ່ເກີດຂື້ນທັນທີຈາກປາກເຜົາທີ່ໃຊ້ກາຊເຊີງຍັງຄົງມີຂໍ້ດີ. ການປະເມີນຜົນຢ່າງຊື່ສັດຈະໝາຍເຖິງການທົດສອບທັງສອງວິທີກັບຜ້າທີ່ຈະໃຊ້ຈິງ.
ໂຮງງານປຸງແຕ່ງທີ່ເມືອງເຈີຮຽງຫຼຸດການສູນເສຍດ້ວຍການຄິດໃໝ່ເລີຍກ່ຽວກັບການເຜົາເສັ້ນໃຍ
ໂຮງງານປຸງແຕ່ງຜ້າຝ້າຍ ແລະ ຜ້າລິນີນໃນແຂວງເຈີຫູ ໄດ້ດຳເນີນການສາຍການຜະລິດການໄຟເຜົາ (singeing) ໂດຍໃຊ້ແກັດເປັນເວລາຫຼາຍປີ. ການສອບສອບດ້ານພະລັງງານສະແດງໃຫ້ເຫັນວ່າການໄຟເຜົານີ້ບໍລິໂພກຄວາມຮ້ອນໃນຂະບວນການກ່ອນການປຸງແຕ່ງເຖິງເກືອບໜຶ່ງໃນຫ້າສ່ວນ, ແລະ ສ່ວນໃຫຍ່ຂອງການບໍລິໂພກນີ້ເກີດຂື້ນເວລາທີ່ສາຍການຜະລິດກຳລັງລໍຖ້າຊຸດຜ້າຖັດໄປ. ໂຮງງານຈຶ່ງປ່ຽນສາຍການໄຟເຜົາທີ່ໃຊ້ແກັດໜຶ່ງສາຍເປັນເຄື່ອງໄຟເຜົາທີ່ໃຊ້ໄຟຟ້າ ເຊິ່ງອອກແບບມາເພື່ອຄວາມກວ້າງຂອງຜ້າທີ່ໂຮງງານນີ້ຜະລິດ. ສອງອາທິດທຳອິດເກີດຄວາມຍາກລຳບາກ. ພະນັກງານຕ້ອງປ່ຽນນິສໄສການເຮັດວຽກເກົ່າທີ່ຕ້ອງຮັກສາ ng flame ໃຫ້ພ້ອມຢູ່ເสมື່ອ, ແລະ ເລີ່ມເຊື່ອໝາຍເລກອຸນຫະພູມທີ່ສະແດງຢູ່ໃນເຄື່ອງ. ຫຼັງຈາກປັບຄວາມໄວ ແລະ ຄວາມຕຶງຂອງສາຍການຜະລິດແລ້ວ, ສາຍການໃໝ່ນີ້ສາມາດບັນລຸຄຸນນະພາບການໄຟເຜົາທີ່ເທົ່າເທີຍກັບສາຍເກົ່າສຳລັບຜ້າຝ້າຍທີ່ມີນ້ຳໜັກກາງ, ແລະ ຍັງປັບປຸງຄວາມເປັນເອກະພາບໃນການໄຟເຜົາຜ້າປະສົມລິນີນໄດ້ດີຂື້ນ. ການບໍລິໂພກເຊື້ອເພີລີ່ງຂອງສາຍການນີ້ຫຼຸດລົງເຖິງ»ສູນ«ທີ່ເວັບໄຊທ໌, ແລະ ລະບົບລະບາຍອາກາດກໍເຮັດວຽກທີ່ຄວາມສາມາດຕ່ຳລົງ. ໂຮງງານຍັງຄົງຮັກສາສາຍການໄຟເຜົາທີ່ໃຊ້ແກັດໜຶ່ງສາຍໄວ້ສຳລັບຜ້າແຄນເວີສໆທີ່ໜັກຫຼາຍເປັນພິເສດ, ເຊິ່ງເປັນການຕັດສິນໃຈທີ່ເປັນປະຈັກສະຈັກ ແທນທີ່ຈະເປັນການປ່ຽນແທນຢ່າງບໍ່ມີເຫດຜົນ. ໂຄງການນີ້ສະແດງໃຫ້ເຫັນວ່າປະສິດທິພາບດ້ານພະລັງງານບໍ່ໄດ້ເປັນເພີຍງເລື່ອງຂອງເຄື່ອງຈັກເທົ່ານັ້ນ, ແຕ່ເປັນເລື່ອງຂອງການເລືອກເຄື່ອງຈັກທີ່ເໝາະສົມກັບຊ່ວງນ້ຳໜັກຂອງຜ້າ ແລະ ຈັງຫວะການຜະລິດ.
ມາດຕະຖານເຮັດໃຫ້ອຸດສາຫະກຳເຄື່ອນໄປສູ່ປະສິດທິພາບທີ່ວັດແທກໄດ້
ການອ້າງອີງເຖິງຄວາມຍືນຍົງຕ້ອງມີຈຸດອ້າງອີງ. ISO 50001 ໃຫ້ໂຄງສ້າງສຳລັບລະບົບການຈັດການພະລັງງານ, ແລະ ມີໂຮງທີ່ທໍາຜະລິດເສື້ອຜ້າຈຳນວນຫຼາຍໃຊ້ມາດຕະຖານນີ້ເພື່ອຕິດຕາມການບໍລິໂພກພະລັງງານເປັນເອກະລາດຕໍ່ກິໂລແກຼມຂອງຜ້າ. ມາດຕະຖານການປຽບທຽບໃນລະດັບເຄື່ອງຈັກນັ້ນຫາໄດ້ຍາກກວ່າ, ແຕ່ການສອບສວນພະລັງງານຈາກບຸກຄົນທີສາມໃນຂະບວນການປັບປຸງເສື້ອຜ້າມັກຈະສະແດງໃຫ້ເຫັນວ່າການເຜົາເສັ້ນດີ້ນ (singeing) ແມ່ນຢູ່ໃນຫ້າອັນດັບທຳອິດຂອງຜູ້ບໍລິໂພກພະລັງງານຄວາມຮ້ອນໃນຂະບວນການກ່ອນການປັບປຸງ. ຜູ້ຊື້ທີ່ກຳລັງປະເມີນເສັ້ນຜະລິດເຜົາເສັ້ນດີ້ນໃໝ່ຄວນຖາມເຖິງອັດຕາການບໍລິໂພກພະລັງງານເປັນເອກະລາດທີ່ກຳນົດໄວ້ສຳລັບເງື່ອນໄຂຂອງຜ້າທີ່ເຂົາໃຊ້, ບໍ່ແມ່ນພຽງແຕ່ພະລັງງານທີ່ຕິດຕັ້ງໄວ້ເທົ່ານັ້ນ. ເຄື່ອງຈັກທີ່ມີອັດຕາກຳລັງສູງສຸດຕ່ຳກວ່າອາດຈະຍັງສູນເສຍພະລັງງານຫຼາຍຂຶ້ນຖ້າມັນເຮັດວຽກຢູ່ໃນສະພາບການບໍ່ເຕັມທີ່ແລະມີການຄວບຄຸມທີ່ບໍ່ດີ. ຕົວຊີ້ວັດທີ່ແທ້ຈິງແມ່ນກິໂລວັດ-ຊົ່ວໂມງ ຫຼື ລູກບາດ cubic meters ຂອງເຊື້ອເພິງຕໍ່ແຕ່ລະເມັດຂອງຜ້າທີ່ຜະລິດສຳເລັດ ໃນລະດັບການເຜົາເສັ້ນດີ້ນທີ່ຕ້ອງການ.
Schneiter ນຳເອົາຄວາມສົນໃຈມາສູ່ຂະບວນການເຜົາເສັ້ນດີ້ນ
ການຊອກຫາຜູ້ສະໜອງທີ່ເຂົ້າໃຈຂະບວນການ singeing ເປັນຫຼາຍກວ່າພຽງແຕ່ເຄື່ອງຈັກດຽວໆ ແມ່ນມີຄວາມສຳຄັນຕໍ່ການປະຕິບັດງານໃນໄລຍະຍາວ. Schneiter ຕັ້ງຢູ່ທີ່ Chengzhou ຜະລິດອຸປະກອນສຳລັບອຸດສາຫະກຳເສື້ອຜ້າ ລວມທັງເຄື່ອງ singeing ທີ່ໃຊ້ໄຟຟ້າໃນການໃຫ້ຄວາມຮ້ອນ ເຄື່ອງຕັດຜ້າ corduroy ແລະ ເຄື່ອງກວດສອບຜ້າ. ບໍລິສັດນີ້ໄດ້ສ້າງຊື່ເສີງຂອງຕົນດ້ວຍການປັບປຸງອອກແບບຜະລິດຕະພັນໃຫ້ເໝາະສົມກັບຄວາມຕ້ອງການຂອງລູກຄ້າ ແລະ ຮັກສາລະບົບຈັດການຄຸນນະພາບທີ່ມີຄວາມເປັນລະບົບ. ສຳລັບໂຮງງານທີ່ປຸງແຕ່ງທີ່ຕ້ອງການຫຼຸດຜ່ອນການບໍລິໂພກພະລັງງານໂດຍບໍ່ຕ້ອງເສຍຄຸນນະພາບຂອງໜ້າເນື້ອຜ້າ ປະສົບການດ້ານການຜະລິດທີ່ມີຄວາມເປັນຊ່ຽວຊານດັ່ງກ່າວຈະມີຄຸນຄ່າຫຼາຍກວ່າບໍລິການສະເໜີເຄື່ອງຈັກທົ່ວໄປ. ເຄື່ອງ singeing ທີ່ເໝາະສົມບໍ່ແມ່ນເຄື່ອງທີ່ມີບໍລິການສະເໜີທີ່ດຶງດູດທີ່ສຸດ ແຕ່ເປັນເຄື່ອງທີ່ເໝາະສົມກັບຊ່ວງຂອງເນື້ອຜ້າ ໂຄງການການຜະລິດ ແລະ ເປົ້າໝາຍດ້ານພະລັງງານຂອງໂຮງງານ.
ບົດສາລະບານ
- ເປັນຫຍັງການເຜົາເສັ້ນໃຍຈຶ່ງເປັນຈຸດທີ່ໃຊ້ພະລັງງານຫຼາຍທີ່ຖືກລືມ
- ເຕົາໄຟແບບດັ້ງເດີມທີ່ໃຊ້ກຳມະສິດ (gas burners) ມີການສູນເສຍທີ່ເຮັດໃຫ້ເຫັນຍາກ
- ຄວາມຮ້ອນດ້ວຍໄຟຟ້ານິຍາມໃໝ່ຂະບວນການ singeing
- ໂຮງງານປຸງແຕ່ງທີ່ເມືອງເຈີຮຽງຫຼຸດການສູນເສຍດ້ວຍການຄິດໃໝ່ເລີຍກ່ຽວກັບການເຜົາເສັ້ນໃຍ
- ມາດຕະຖານເຮັດໃຫ້ອຸດສາຫະກຳເຄື່ອນໄປສູ່ປະສິດທິພາບທີ່ວັດແທກໄດ້
- Schneiter ນຳເອົາຄວາມສົນໃຈມາສູ່ຂະບວນການເຜົາເສັ້ນດີ້ນ