 EN



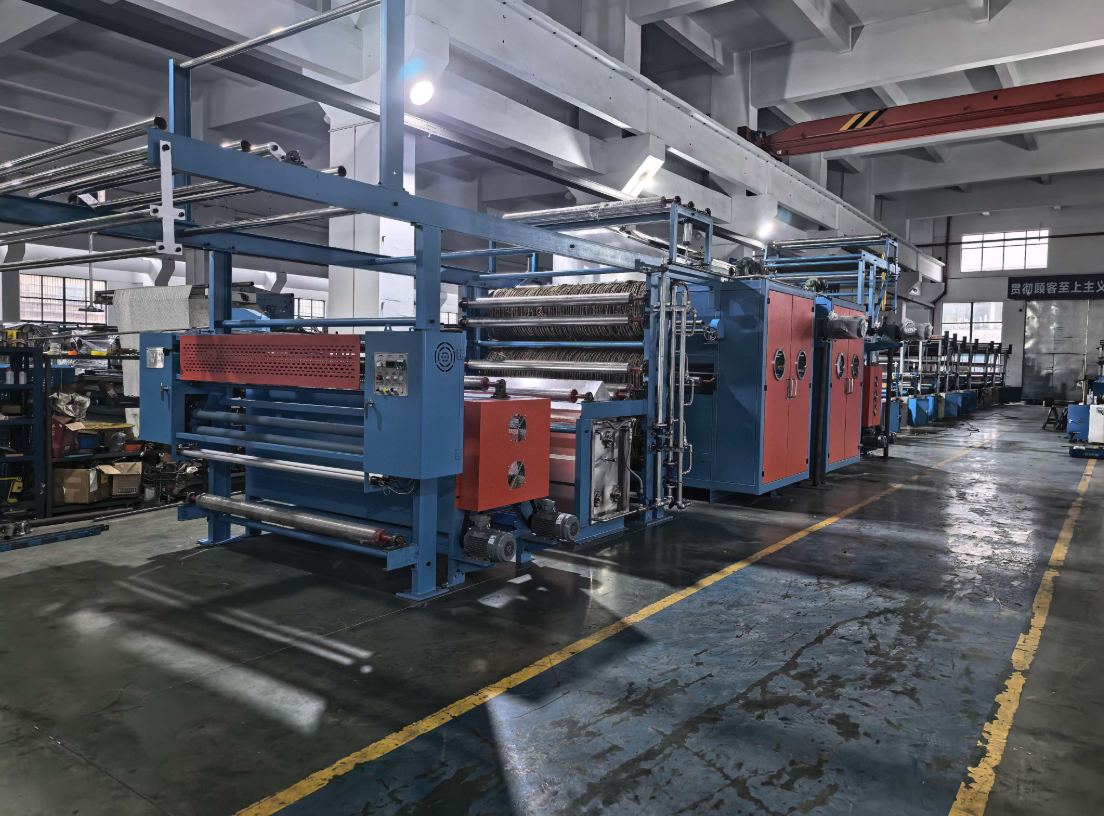
Por qué el chamuscado es un punto crítico energético infravalorado
La calidad superficial de los tejidos suele comenzar con una llama. Una máquina de chamuscado textil elimina las fibras sobresalientes de telas tejidas o de punto al pasar rápidamente el tejido sobre una llama controlada o una superficie calentada. El resultado es una superficie más lisa, una mejor nitidez en la impresión y menos pelusas tras el lavado. Sin embargo, ese paso rápido conlleva un costo oculto. El chamuscado normalmente opera a alta velocidad con una demanda constante de calor, lo que significa que el quemador o el elemento calefactor rara vez descansa. En muchas plantas de acabado, el chamuscado representa una parte significativa de la energía térmica utilizada en el pretratamiento. Los programas de sostenibilidad que omiten este paso pasan por alto una oportunidad real.
Los quemadores de gas tradicionales generan pérdidas ocultas
La mayoría de las líneas convencionales de chamuscado utilizan quemadores de gas natural o GLP. El gas ofrece una alta intensidad térmica, pero solo una parte de esa energía entra realmente en contacto con la tela. Una gran proporción se pierde por el escape, la radiación y la combustión inactiva entre los pasos de tela. Los operarios suelen mantener el quemador encendido incluso cuando la línea se detiene brevemente, porque volver a encenderlo lleva tiempo y conlleva el riesgo de un chamuscado irregular al reiniciar. Esta práctica desperdicia combustible y aumenta las emisiones de carbono sin mejorar la calidad de la tela. El mantenimiento constituye otra carga. Las boquillas del quemador se obstruyen, las proporciones aire-combustible se desvían y la forma de la llama varía con la temperatura ambiente. Un quemador mal regulado puede quemar la superficie de la tela o dejar franjas sin chamuscar. Ambos fallos implican retrabajo y mayor consumo energético por metro terminado.
| Factor | Chamuscado convencional con gas | Chamuscado eléctrico de alta eficiencia energética |
|---|---|---|
| Eficiencia de conversión térmica | del 30 al 45 por ciento, típico | del 70 al 85 por ciento, típico |
| Consumo energético en espera | Alto; el quemador permanece encendido | Bajo; la potencia del elemento se reduce instantáneamente |
| Pérdida de calor por escape | Grande, requiere ventilación | Mínima, sin llama abierta |
| Emisiones de carbono en el lugar | CO2 directo de la combustión | Ninguna procedente de la unidad de chamuscado |
| Precisión del control del proceso | Manual o semiautomático | Digital, zonas de temperatura repetibles |
| Carga de mantenimiento | Limpieza de boquillas, comprobaciones de proporción | Principalmente limpieza superficial y comprobaciones de sensores |
La tabla muestra por qué el cambio es importante más allá de las facturas de combustible. El chamuscado eléctrico cambia el modelo de control, pasando de gestionar una llama a gestionar un punto de consigna.
El Calentamiento Eléctrico Redefine el Proceso de Chamuscado
Una máquina eléctrica de chamuscado utiliza rodillos calentados, placas o elementos radiantes en lugar de una llama abierta. El tejido pasa sobre una superficie mantenida a una temperatura estrictamente controlada. Este diseño elimina la combustión del proceso, lo que suprime los gases de escape y reduce la carga de ventilación de la planta. Más importante aún, el control de la temperatura se vuelve mucho más preciso. Un controlador digital puede mantener un rodillo dentro de unos pocos grados Celsius, lo cual es casi imposible con una llama de gas fluctuante. Esa precisión reduce las quemaduras y mejora la uniformidad en tejidos delicados o mezclados. Algunas plantas informan menos reclamaciones de calidad tras el cambio, especialmente en sintéticos ligeros que se queman fácilmente. La limitación es que el chamuscado eléctrico puede requerir un perfil de velocidad distinto para tejidos muy pesados, donde el calor instantáneo de una llama de gas sigue teniendo ventaja. Una evaluación honesta implica probar ambos métodos sobre el tejido real.
Una planta de acabado de Zhejiang redujo residuos al replantear el chamuscado
Una planta de acabado de algodón y lino en la provincia de Zhejiang operó durante años dos líneas de chamuscado a gas. La auditoría energética reveló que el chamuscado consumía casi una quinta parte de la carga térmica de pretratamiento, y gran parte de ese consumo ocurría mientras la línea esperaba el siguiente lote. La planta sustituyó una de las líneas a gas por una máquina eléctrica de chamuscado diseñada para el ancho de sus telas. Las primeras dos semanas fueron difíciles. Los operarios tuvieron que dejar atrás el hábito de mantener una llama lista y confiar, en su lugar, en la lectura de temperatura. Tras ajustar las curvas de velocidad y tensión, la nueva línea alcanzó el mismo grado de chamuscado que la antigua en algodón de peso medio y mejoró la consistencia en mezclas de lino. El consumo de combustible de esa línea cayó a cero in situ, y el sistema de escape funcionó a menor capacidad. La planta conservó una línea a gas para lienzos muy pesados, lo cual constituyó un compromiso práctico, no un reemplazo ciego. Ese proyecto demostró que la eficiencia energética no se trata solo de la máquina: se trata de adaptar la máquina al rango de telas y al ritmo de producción.
Las normas impulsan al sector hacia una eficiencia medible
Las afirmaciones sobre sostenibilidad necesitan un punto de referencia. La norma ISO 50001 proporciona un marco para los sistemas de gestión energética, y muchas fábricas textiles la utilizan actualmente para registrar el consumo específico de energía por kilogramo de tejido. Los puntos de referencia a nivel de máquina son más difíciles de encontrar, pero las auditorías energéticas externas en el acabado textil suelen identificar la chamuscadora como uno de los cinco principales consumidores de energía térmica en el departamento de pretratamiento. Los compradores que evalúan una nueva línea de chamuscado deben solicitar la calificación de consumo específico de energía bajo sus condiciones de tejido, no solo la potencia instalada. Una máquina con una potencia máxima menor en kilovatios puede seguir desperdiciando más energía si opera a carga parcial con un control deficiente. La métrica real es el número de kilovatios-hora o metros cúbicos de combustible por metro terminado, según el grado de chamuscado requerido.
Schneiter centra su atención en la etapa de chamuscado
Encontrar un proveedor que entienda la chamuscación como un proceso, y no simplemente como una máquina independiente, es fundamental para el rendimiento a largo plazo. Schneiter, con sede en Changzhou, fabrica equipos textiles, entre ellos máquinas eléctricas de chamuscación, máquinas de corte de corderoy y líneas de inspección de tejidos. La empresa ha construido su reputación adaptando los diseños de sus productos a los requisitos de los clientes y manteniendo un sistema estructurado de gestión de calidad. Para una planta de acabado que busca reducir el consumo energético sin sacrificar la calidad superficial, esa experiencia específica en fabricación vale más que un catálogo genérico de maquinaria. La máquina adecuada de chamuscación no es la que tiene el folleto más llamativo; es la que se ajusta al rango de tejidos, al programa de producción y a los objetivos energéticos de la planta.
Tabla de contenidos
- Por qué el chamuscado es un punto crítico energético infravalorado
- Los quemadores de gas tradicionales generan pérdidas ocultas
- El Calentamiento Eléctrico Redefine el Proceso de Chamuscado
- Una planta de acabado de Zhejiang redujo residuos al replantear el chamuscado
- Las normas impulsan al sector hacia una eficiencia medible
- Schneiter centra su atención en la etapa de chamuscado