 EN



কেন সিঙ্গিং একটি উপেক্ষিত শক্তি-খরচকারী পয়েন্ট
ফ্যাব্রিকের পৃষ্ঠের মান প্রায়শই একটি শিখা দিয়ে শুরু হয়। একটি টেক্সটাইল সিঙ্গিং মেশিন বোনা বা কার্নিট কাপড়ের উপরিভাগ থেকে উঠে থাকা তন্তুগুলি সরিয়ে দেয় যখন কাপড়টি নিয়ন্ত্রিত শিখা বা উত্তপ্ত পৃষ্ঠের উপর দিয়ে দ্রুত চালানো হয়। ফলস্বরূপ, কাপড়ের পৃষ্ঠ মসৃণ হয়, ছাপানোর স্পষ্টতা বৃদ্ধি পায় এবং ধোয়ার পর পিল কম তৈরি হয়। কিন্তু এই দ্রুত পাসের সঙ্গে একটি লুকানো খরচও জড়িত। সিঙ্গিং প্রক্রিয়াটি সাধারণত উচ্চ গতিতে চালানো হয় এবং ধ্রুব তাপ চাহিদা থাকে, যার অর্থ বার্নার বা তাপীয় উপাদানটি প্রায়শই বিশ্রাম পায় না। অনেক ফিনিশিং প্লান্টে, প্রিট্রিটমেন্ট প্রক্রিয়ায় ব্যবহৃত তাপীয় শক্তির একটি উল্লেখযোগ্য অংশ সিঙ্গিং-এর জন্য ব্যয় হয়। যেসব টেকস্টাইল সাসটেইনেবিলিটি প্রোগ্রামে এই ধাপটি এড়ানো হয়, সেগুলো একটি বাস্তব সুযোগকে হারায়।
প্রচলিত গ্যাস বার্নারগুলির লুকানো ক্ষতি রয়েছে
বেশিরভাগ প্রচলিত সিঙিং লাইন প্রাকৃতিক গ্যাস বা এলপিজি বার্নারের উপর নির্ভর করে। গ্যাস উচ্চ তাপ তীব্রতা প্রদান করে, কিন্তু সেই শক্তির মাত্র একটি অংশই আসলে কাপড়ের সংস্পর্শে আসে। অধিকাংশ শক্তি এগজস্ট থেকে, বিকিরণের মাধ্যমে এবং কাপড় প্রসেস না হওয়ার সময় নিষ্ক্রিয় দহনের মাধ্যমে ব্যয় হয়ে যায়। অপারেটররা প্রায়শই লাইনটি সাময়িকভাবে বন্ধ হলেও বার্নারটি জ্বালিয়ে রাখেন, কারণ পুনরায় জ্বালানো সময়সাপেক্ষ এবং পুনরায় শুরু করার সময় অসম সিঙিং-এর ঝুঁকি থাকে। এই অভ্যাসটি জ্বালানি নষ্ট করে এবং কাপড়ের গুণগত মান উন্নত না করেই কার্বন নিঃসরণ বাড়ায়। রক্ষণাবেক্ষণও একটি অতিরিক্ত বোঝা। বার্নার নজলগুলি বন্ধ হয়, বায়ু-জ্বালানি অনুপাত পরিবর্তিত হয় এবং পরিবেশের তাপমাত্রা পরিবর্তনের সাথে শিখার আকৃতি পরিবর্তিত হয়। ভালোভাবে সামঞ্জস্যিত না হলে বার্নার কাপড়ের পৃষ্ঠকে পোড়াতে পারে অথবা অসিঙিং করা স্ট্রিপ রেখে যেতে পারে। উভয় ব্যর্থতাই পুনরায় প্রক্রিয়াকরণের প্রয়োজন ঘটায় এবং প্রতি সম্পূর্ণ মিটার কাপড় তৈরিতে অতিরিক্ত শক্তি ব্যয় হয়।
| ফ্যাক্টর | প্রচলিত গ্যাস সিঙিং | শক্তি-দক্ষ বৈদ্যুতিক সিঙিং |
|---|---|---|
| তাপীয় রূপান্তর দক্ষতা | সাধারণত ৩০ থেকে ৪৫ শতাংশ | সাধারণত ৭০ থেকে ৮৫ শতাংশ |
| নিষ্ক্রিয় শক্তি ব্যবহার | উচ্চ, বার্নার জ্বালিয়ে রাখা হয় | নিম্ন, এলিমেন্টের বিদ্যুৎ তৎক্ষণাৎ হ্রাস পায় |
| এগজস্ট তাপ ক্ষতি | বড়, ভেন্টিলেশন প্রয়োজন | ন্যূনতম, কোনো উন্মুক্ত শিখা নয় |
| সাইটে কার্বন নিঃসরণ | দহন থেকে সরাসরি CO2 | সিঙিং ইউনিট থেকে কোনো নিঃসরণ নেই |
| প্রক্রিয়া নিয়ন্ত্রণের নির্ভুলতা | হাতে তৈরি বা আধা-স্বয়ংক্রিয় | ডিজিটাল, পুনরাবৃত্তিযোগ্য তাপমাত্রা অঞ্চল |
| রক্ষণাবেক্ষণের কাজের পরিমাণ | নজল পরিষ্কার করা, অনুপাত পরীক্ষা | মূলত পৃষ্ঠ পরিষ্কার করা এবং সেন্সর পরীক্ষা |
টেবিলটি জ্বালানি বিলের বাইরেও এই পরিবর্তনের গুরুত্ব দেখায়। বৈদ্যুতিক সিঙিং নিয়ন্ত্রণ মডেলকে শিখা পরিচালনা থেকে সেটপয়েন্ট পরিচালনায় পরিবর্তন করে।
বৈদ্যুতিক তাপ সিঙিং প্রক্রিয়াকে পুনর্সংজ্ঞায়িত করে
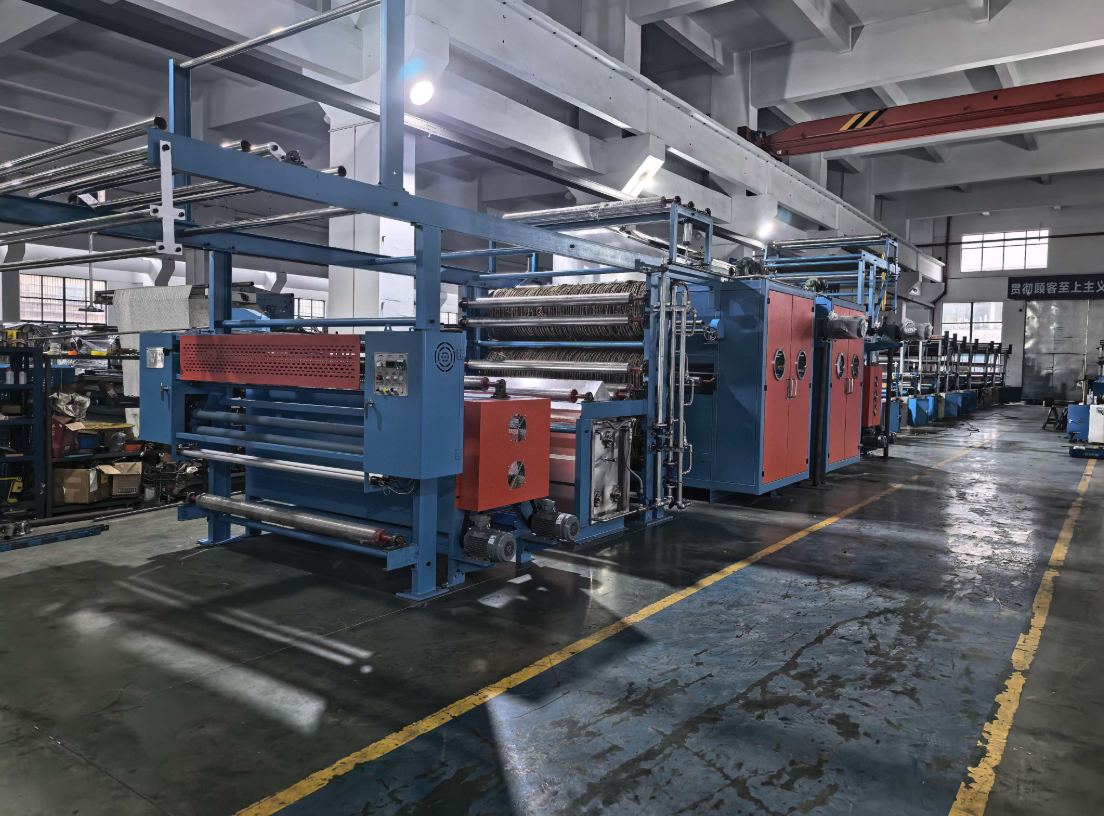
একটি বৈদ্যুতিক সিঙ্গিং মেশিন খোলা শিখার পরিবর্তে উত্তপ্ত রোলার, প্লেট অথবা বিকিরণ উপাদান ব্যবহার করে। কাপড়টি একটি ঘনিষ্ঠভাবে নিয়ন্ত্রিত তাপমাত্রায় ধরে রাখা পৃষ্ঠের উপর দিয়ে যায়। এই ডিজাইনটি দহনকে সমীকরণ থেকে সম্পূর্ণ বাদ দেয়, ফলে নিঃসরণ গ্যাসগুলো বিলুপ্ত হয় এবং কারখানার ভেন্টিলেশন লোড কমে যায়। আরও গুরুত্বপূর্ণ হলো, তাপমাত্রা নিয়ন্ত্রণ অনেক বেশি নির্ভুল হয়ে ওঠে। একটি ডিজিটাল কন্ট্রোলার রোলারের তাপমাত্রা কয়েক ডিগ্রি সেলসিয়াসের মধ্যে স্থির রাখতে পারে, যা চলমান গ্যাস শিখার সাপেক্ষে প্রায় অসম্ভব। এই নির্ভুলতা দ্বারা কাপড়ের পোড়ানো কমে যায় এবং সূক্ষ্ম বা মিশ্রিত ফ্যাব্রিকগুলোতে একরূপতা বৃদ্ধি পায়। কিছু কারখানা হালকা সিনথেটিক কাপড়ের মতো সহজে পোড়া ফ্যাব্রিকগুলোতে বিশেষভাবে গুণগত অভিযোগের সংখ্যা কমেছে বলে জানিয়েছে, যা স্থানান্তরের পর ঘটেছে। সীমাবদ্ধতা হলো যে, খুব ভারী ফ্যাব্রিকের জন্য বৈদ্যুতিক সিঙ্গিংয়ে সম্ভবত ভিন্ন গতির প্রোফাইল প্রয়োজন হতে পারে, যেখানে গ্যাস শিখার তাৎক্ষণিক তাপ এখনও সুবিধা প্রদান করে। সত্যিকারের মূল্যায়ন মানে প্রকৃত কাপড়ের উপর উভয় পদ্ধতি পরীক্ষা করা।
জিয়াংসু ফিনিশিং প্লান্ট সিঙ্গিং পুনর্বিবেচনা করে বর্জ্য কমায়
জিয়াংসু প্রদেশের একটি সূতি ও লিনেন ফিনিশিং কারখানায় বছরের পর বছর ধরে দুটি গ্যাস-চালিত সিঙিং লাইন চালানো হয়েছিল। শক্তি নিরীক্ষণে দেখা যায় যে, প্রিট্রিটমেন্টের তাপীয় লোডের প্রায় পঞ্চমাংশ সিঙিংয়ে খরচ হয়েছিল, যার অধিকাংশই পরবর্তী ব্যাচের অপেক্ষায় লাইনটি স্থির থাকার সময় ঘটেছিল। কারখানাটি তাদের কাপড়ের প্রস্থ অনুযায়ী ডিজাইন করা একটি বৈদ্যুতিক সিঙিং মেশিন দিয়ে একটি গ্যাস লাইন প্রতিস্থাপন করে। প্রথম দুই সপ্তাহ ছিল কঠিন। অপারেটররা শিখতে বাধ্য হয়েছিলেন যে, আগুন সদাসর্বদা প্রস্তুত রাখার অভ্যাস ত্যাগ করে তাপমাত্রা পাঠ্য বিশ্বাস করতে হবে। গতি ও টানের বক্ররেখা সামঞ্জস্য করার পর, নতুন লাইনটি মাঝারি ওজনের সূতি কাপড়ে পুরনো সিঙিং মানের সমতুল্য হয়েছিল এবং লিনেন মিশ্রণে সামঞ্জস্য উন্নত করেছিল। ঐ লাইনের জন্য জ্বালানি খরচ স্থানীয়ভাবে শূন্য হয়ে গেছে এবং এক্সহস্ট সিস্টেম কম ক্ষমতায় চালানো হচ্ছে। কারখানাটি খুব ভারী ক্যানভাসের জন্য একটি গ্যাস লাইন বজায় রেখেছিল, যা একটি ব্যবহারিক আপোস ছিল, অন্ধ প্রতিস্থাপন নয়। এই প্রকল্পটি দেখিয়েছে যে, শক্তি দক্ষতা শুধুমাত্র মেশিনের ব্যাপার নয়; এটি মেশিনকে কাপড়ের ধরন ও উৎপাদনের গতির সাথে সামঞ্জস্য করার ব্যাপার।
মানদণ্ডগুলি শিল্পকে পরিমাপযোগ্য দক্ষতার দিকে ঠেলছে
টেকসই বিবৃতিগুলির একটি রেফারেন্স পয়েন্ট প্রয়োজন। আইএসও ৫০০০১ শক্তি ব্যবস্থাপনা পদ্ধতির জন্য একটি কাঠামো প্রদান করে, এবং অনেক টেক্সটাইল মিল এখন প্রতি কিলোগ্রাম কাপড়ের নির্দিষ্ট শক্তি ব্যবহার ট্র্যাক করতে এটি ব্যবহার করছে। মেশিন-স্তরের বেঞ্চমার্কগুলি খুঁজে পাওয়া কঠিন, কিন্তু টেক্সটাইল ফিনিশিংয়ে তৃতীয় পক্ষের শক্তি অডিটগুলি সাধারণত প্রিট্রিটমেন্ট বিভাগে সিঙ্গিংকে শীর্ষ-পাঁচটি তাপীয় শক্তি ভোক্তা হিসাবে দেখায়। কোনো নতুন সিঙ্গিং লাইন মূল্যায়ন করতে ক্রেতারা তাদের কাপড়ের শর্তে নির্দিষ্ট শক্তি ব্যবহারের হার জানতে চাইবেন, শুধুমাত্র ইনস্টল করা ক্ষমতা নয়। কম সর্বোচ্চ কিলোওয়াট রেটিং সহ একটি মেশিন যদি দুর্বল নিয়ন্ত্রণে আংশিক লোডে চালানো হয়, তবুও বেশি শক্তি নষ্ট করতে পারে। প্রকৃত মেট্রিক হল প্রয়োজনীয় সিঙ্গিং গ্রেডে প্রতি সম্পন্ন মিটারে কিলোওয়াট-ঘণ্টা বা জ্বালানির ঘনমিটার।
শ্নাইটার সিঙ্গিং পর্যায়ে ফোকাস আনছে
সিঙ্গিং-কে একটি প্রক্রিয়া হিসাবে, শুধুমাত্র একটি আলাদা মেশিন হিসাবে নয়, বোঝার ক্ষমতা রাখা একটি সরবরাহকারী খয়া দীর্ঘমেয়াদী কার্যকারিতার জন্য গুরুত্বপূর্ণ। চাংজৌ-ভিত্তিক শ্নাইটার টেক্সটাইল সরঞ্জাম, যার মধ্যে বৈদ্যুতিক তাপ সিঙ্গিং মেশিন, কর্ডুরয় কাটিং মেশিন এবং ফ্যাব্রিক পরীক্ষা লাইন অন্তর্ভুক্ত, উৎপাদন করে। কোম্পানিটি গ্রাহকদের প্রয়োজনীয়তা অনুযায়ী পণ্য ডিজাইন সমন্বয় করা এবং একটি গঠিত মান ব্যবস্থাপনা পদ্ধতি বজায় রাখা নিয়ে তার খ্যাতি গড়ে তুলেছে। যে ফিনিশিং প্লান্টটি পৃষ্ঠের মান কমানো ছাড়াই শক্তি খরচ কমাতে চায়, সেখানে এই ধরনের ফোকাসড উৎপাদন অভিজ্ঞতা একটি সাধারণ মেশিনারি ক্যাটালগের চেয়ে বেশি মূল্যবান। সঠিক সিঙ্গিং মেশিনটি হলো সেটি নয় যার ব্রোশারটি সবচেয়ে চকচকে, বরং যেটি ফ্যাব্রিকের ধরন, উৎপাদন সময়সূচী এবং প্লান্টের শক্তি লক্ষ্যমাত্রার সাথে সামঞ্জস্যপূর্ণ।