 EN



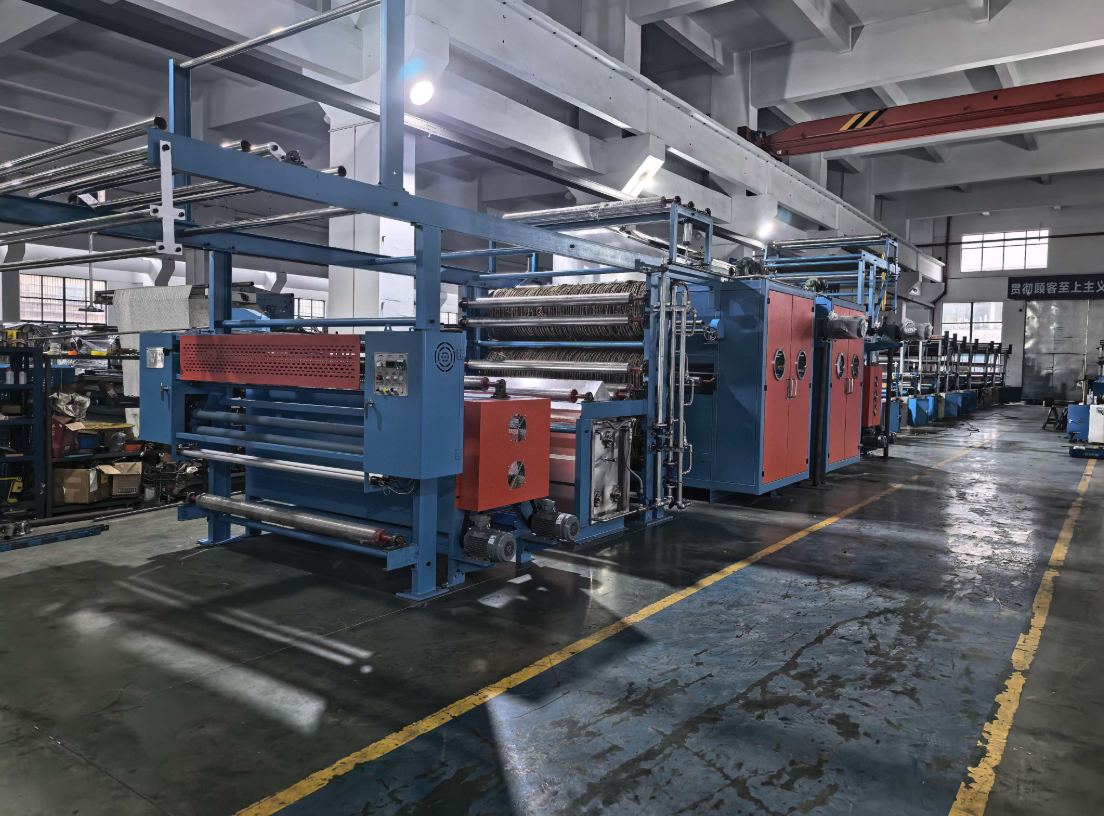
ເປັນຫຍັງ singeing ຈຶ່ງຍັງຄົງສຳຄັນໃນຕະຫຼາດຜ້າທີ່ແຂ່ງຂັນ
ການເຜົາໄຟເປັນຂັ້ນຕອນການປະມວນຜົນທີ່ເກົ່າແກ່ທີ່ສຸດຢ່າງໜຶ່ງ ແຕ່ກໍຍັງເປັນປັດໄຈທີ່ຕັດສິນວ່າຜ້າຈະມີລັກສະນະເລືອນຫຼືບໍ່. ຂະບວນການນີ້ເຮັດໄດ້ດ້ວຍການນຳເອົາຜ້າໄປເຜົາເທິງ ng ໄຟເປີດ ຫຼື ແຖບຮ້ອນເພື່ອເຜົາໃບເສັ້ນໃຍທີ່ຍື່ນອອກມາ. ຖ້າຂ້າມຂັ້ນຕອນນີ້ໄປ ເສັ້ນໃຍເຫຼົ່ານີ້ຈະເກີດເປັນເມັດເລືອນ ການດູດຊຶມສີທີ່ບໍ່ເທົ່າກັນ ແລະ ຂໍ້ບົກຜ່ອງໃນການພິມ. ເຄື່ອງເຜົາໄຟສຳລັບຜ້າທີ່ທັນສະໄໝບໍ່ພຽງແຕ່ເຜົາໄຟເທົ່ານັ້ນ ແຕ່ຍັງຄວບຄຸມຄວາມເຂັ້ມຂອງໄຟ ຄວາມຕຶງຂອງຜ້າ ແລະ ການລະບາຍອາກາດ. ໃນຕະຫຼາດທີ່ຜູ້ຊື້ຈະກວດສອບມວນຜ້າໃຕ້ແສງສະຫວ່າງທີ່ເຂັ້ມຂົ້ນ ຄຸນນະພາບຂອງການເຜົາໄຟຈະເປັນສິ່ງທີ່ແຍກແຍະລະດັບທີ່ຍອມຮັບໄດ້ຈາກລະດັບທີ່ມີຄຸນນະພາບສູງ. ສິ່ງທີ່ຜະລິດຜ້າທີ່ເບິ່ງຂັ້ນຕອນການເຜົາໄຟເປັນພຽງແຕ່ຂັ້ນຕອນທີ່ງ່າຍດາຍ ມັກຈະຕ້ອງຈ່າຍຄ່າໃຊ້ຈ່າຍເພີ່ມເຕີມໃນເວລາຕໍ່ມາ ເຊັ່ນ: ການມ້ວນຄືນ, ການປະຕິເສດ ແລະ ການຮ້ອງທຸກຈາກລູກຄ້າ.
ການຄວບຄຸມໄຟ ແລະ ຄວາມເປັນເອກະພາບເປັນປັດໄຈຫຼັກທີ່ຫຼຸດຜ່ອນຂໍ້ບົກຜ່ອງ
ສາເຫດທີ່ໃຫຍ່ທີ່ສຸດທີ່ເຮັດໃຫ້ເກີດຂໍ້ບົກພ່ອງຈາກການໄຟເຜົາແມ່ນຄວາມຮ້ອນທີ່ບໍ່ເທົ່າກັນ. ເພິງໄຟທີ່ລົ້ນໄປຫຼືມີຄວາມແຕກຕ່າງກັນທົ່ວຄວາມກວ້າງຈະເຮັດໃຫ້ເກີດເສັ້ນທີ່ບໍ່ເທົ່າກັນ. ເตาບູນທີ່ທັນສະໄໝໃຊ້ການປະສົມຢ່າງແນ່ນອນ ແລະ ຄວາມດັນທີ່ສະຖຽນເພື່ອຮັກສາຄວາມສູງຂອງເພິງໄຟໃຫ້ຄົງທີ່. ບາງລະບົບໃຊ້ເຊັນເຊີອິນຟຣາເຣດເພື່ອຕິດຕາມອຸນຫະພູມຂອງໜ້າເນື້ອຜ້າ. ເມື່ອອຸນຫະພູມປ່ຽນແປງ ລູບການຄວບຄຸມຈະປັບການຫຼືນກາຊ ຫຼື ຄວາມໄວຂອງເສັ້ນຜະລິດ. ການປ້ອງກັນນີ້ມີຄວາມສຳຄັນເປັນພິເສດຕໍ່ເນື້ອຜ້າທີ່ປະສົມ. ສິ່ງທີ່ເຮັດຈາກຝ້າຍຝົງ ແລະ ພີເທີໂລເອສເຕີ ຈະຕອບສະຫນອງຕໍ່ເພິງໄຟດຽວກັນແຕ່ຕ່າງກັນ. ພີເທີໂລເອສເຕີອາດຈະລະລາຍ ແລະ ປ່ຽນເປັນເມັດທີ່ແຂງຖ້າໄດ້ຮັບຄວາມຮ້ອນຫຼາຍເກີນໄປ. ສ່ວນຝ້າຍຝົງຕ້ອງການຄວາມຮ້ອນທີ່ພໍເທົ່າທີ່ຈະເຮັດໃຫ້ເສັ້ນໃຍເຜົາໄ້ໂດຍບໍ່ເຮັດໃຫ້ເກີດບາດເຈັບ. ເຄື່ອງໄຟເຜົາເນື້ອຜ້າທີ່ມີການຄວບຄຸມແຕ່ລະເຂດຊ່ວຍໃຫ້ຜູ້ປະຕິບັດການຕັ້ງຄ່າໂປຟາຍທີ່ແຕກຕ່າງກັນທົ່ວຄວາມກວ້າງ, ເຊິ່ງເປັນປະໂຫຍດເມື່ອສ່ວນຂອງເນື້ອຜ້າທີ່ຢູ່ຕາມແຖວຂ້າງ ແລະ ສ່ວນກາງມີການຕອບສະຫນອງທີ່ແຕກຕ່າງກັນ. ຖ້າບໍ່ມີການຄວບຄຸມນີ້ ວິທີດຽວທີ່ຈະແກ້ໄຂແມ່ນການຫຼຸດຄວາມໄວລົງ, ເຊິ່ງຈະເຮັດໃຫ້ການຜະລິດຊ້າ. ອີງຕາມລາຍງານການປຸງແຕ່ງຂອງ ITMF ປີ 2022, ຂໍ້ບົກພ່ອງທີ່ກ່ຽວຂ້ອງກັບການໄຟເຜົາເປັນສ່ວນຫນຶ່ງຂອງ 3 ເຖິງ 7 ເປີເຊັນຂອງເນື້ອຜ້າທີ່ຖືກປະຕິເສດໃນໂຮງງານຜະລິດເນື້ອຜ້າທັງທີ່ເປັນເນື້ອຜ້າທີ່ຖືກທໍາດ້ວຍວິທີການທໍາເນື້ອຜ້າ ແລະ ເນື້ອຜ້າທີ່ຖືກທໍາດ້ວຍວິທີການຖັກ.
ຄວາມຕຶງ, ຄວາມໄວ, ແລະ ລະດັບເສັ້ນທາງຂອງເນື້ອຜ້າເປັນຜູ້ຕັດສິນຄຸນນະພາບ
ເສັ້ນທາງຂອງຜ້າ ແລະ ຄວາມຕຶງແຕກຕ່າງກັນເປັນສາເຫດທີ່ເຮັດໃຫ້ເກີດບັນຫາຢ່າງເງິຽບ. ຖ້າຄວາມຕຶງຕ່ຳເກີນໄປ ຜ້າຈະເຄື່ອນໄຫວແລະຕີເຂົ້າກັບ ngູ່ໄຟດ້ວຍໄລຍະທີ່ແຕກຕ່າງກັນ. ຖ້າຄວາມຕຶງສູງເກີນໄປ ຜ້າຈະຍືດອອກ ແລະ ປ່ຽນຜິວໜ້າຂອງມັນ. ເຄື່ອງ singeing ຂັ້ນສູງຈະໃຊ້ລູກກະລອກປັບຄວາມຕຶງ (dancer rolls) ແລະ ເຊນເຊີ້ນ້ຳໜັກ (load cells) ເພື່ອຮັກສາຄວາມຕຶງໃຫ້ຄົງທີ່. ຄວາມໄວບໍ່ໄດ້ເປັນພຽງຕົວເລກທີ່ສະແດງອັດຕາການຜະລິດເທົ່ານັ້ນ ແຕ່ມັນກຳນົດເວລາທີ່ຜ້າຢູ່ໃນໄຟ (dwell time). ການປ່ຽນຄວາມໄວ 10% ອາດຈະເຮັດໃຫ້ຜົນໄຟເปลີ່ຍນຈາກການເຜົາທີ່ສະອາດເປັນການເຜົາເກີນໄປ. ເຄື່ອງທີ່ດີທີ່ສຸດຈະເຊື່ອມໂຍງຄວາມໄວເຂົ້າກັບຄວາມເຂັ້ມຂອງໄຟໂດຍອັດຕະໂນມັດ. ມັນຍັງຄວບຄຸມເຂດເຢັນດ້ວຍ. ຜ້າທີ່ອອກຈາກໄຟຈະຮ້ອນ ແລະ ບໍ່ຄ່ອຍແຂງແຮງ. ຖ້າມັນສຳຜັດກັບລູກກະລອກຄູ່ມື້ເລີ່ມຕົ້ນເກີນໄປ ມັນອາດຈະຕິດ ຫຼື ເກີດການເຮັດໃຫ້ເສຍຮູບ. ເສັ້ນທາງທີ່ອອກແບບດີຈະໃຫ້ເວລາແກ່ຜ້າໃນການເຢັນດ້ວຍອາກາດທີ່ຄວບຄຸມໄດ້. ລາຍລະອຽດນີ້ມັກຈະບໍ່ປາກົດໃນບໍຣັດຊູດ ແຕ່ມັນຈະສະແດງໃຫ້ເຫັນໃນອັດຕາຄວາມຜິດປົກກະຕິ.
| ຄ່າພາລາມິເຕີ | ເຄື່ອງ singeing ພື້ນຖານ | ເຄື່ອງ singeing ຂັ້ນສູງ |
| ຄວາມເປັນເອກະພາບຂອງໄຟ | ການປັບແຕ່ງດ້ວຍຕົວເອງ, ມີການເບື່ອນທີ່ເຫັນໄດ້ | ການປີ່ນປົວອັດຕະໂນມັດ ແລະ ການຄວບຄຸມເຂດ |
| ການຈັດການຄວາມແຂງຂອງເສື່ອ | ລູກກະລອກປັບຄວາມຕຶງ (dancer) ເທົ່ານັ້ນ | ເຊນເຊີ້ນ້ຳໜັກ (load cells) ຮ່ວມກັບລະບົບປ້ອງກັນການປ່ຽນແປງ (closed-loop feedback) |
| ການເຊື່ອມໂຍງຄວາມໄວ ແລະ ໄຟ | ການຕັດສິນໃຈຂອງຜູ້ດຳເນີນງານ | ອີງຕາມສູດ (recipe-driven), ອັດຕະໂນມັດ |
| ທໍາມະຊາດ ແລະ ຝຸ່ນ | ຝາປິດເບື້ອງຕົ້ນ | ການກັ້ນຫຼາຍຂັ້ນຕອນ, ການກູ້ຄືນພະລັງງານຄວາມຮ້ອນ |
| ອັດຕາຂໍ້ບົກຜ່ອງທົ່ວໄປ | 4 ເຖິງ 8 ເປີເຊັນ | 1 ເຖິງ 3 ເປີເຊັນ |
| ການໃຊ້ພະລັງງານຕໍ່ແຕ່ລະແມັດ | ຖານສະຖິຕິ | ຕ່ຳກວ່າ 10 ເຖິງ 20 ເປີເຊັນ |
ຂໍ້ມູນຈາກການສອບສວນໂຮງງານ ແລະ ການທົດສອບອຸປະກອນແຕກຕ່າງກັນໄປຕາມເນື້ອຜ້າ ແລະ ຄວາມໄວຂອງແຖວຜະລິດ. ຕາຕະລາງນີ້ສະທ້ອນເຖິງຂ່າວສາມັນທີ່ເກີດຂຶ້ນບໍ່ແມ່ນການຮັບປະກັນ.
ການປະຢັດພະລັງງານ, ການບໍາລຸງຮັກສາ ແລະ ຄ່າໃຊ້ຈ່າຍທີ່ເງົາ
ການເຜົາໄໝ້ແມ່ນຂະບວນການທີ່ໃຊ້ຄວາມຮ້ອນ ດັ່ງນັ້ນພະລັງງານຈຶ່ງເປັນຕົ້ນທຶນຫຼັກ. ເຄື່ອງເກົ່າສິ້ນເປື່ອຍກາຊວນເນື່ອງຈາກປະຕູໄຟຖືກຕັ້ງໄວ້ສູງເກີນໄປເຖີງແມ່ນວ່າຈະບໍ່ມີຜ້າຢູ່. ເຄື່ອງທີ່ທັນສະໄໝໃຊ້ລະບົບຈຸດໄຟອັດຕະໂນມັດ ແລະ ການຕິດຕາມໄຟເພື່ອປິດບໍລະນີເມື່ອເຄື່ອງຢຸດເຄື່ອນ. ການດຶງຄວາມຮ້ອນຄືນຈາກອາກາດເສຍສາມາດໃຊ້ເພື່ອເຮັດຄວາມຮ້ອນລ່ວງໆໃຫ້ອາກາດຫຼືນ້ຳທີ່ເຂົ້າມາ. ສິ່ງນີ້ຊ່ວຍຫຼຸດຄ່າເຊື້ອເພີງ ແລະ ຫຼຸດພຽງການເຮັດວຽກຂອງລະບົບເຢັນ. ການບຳລຸງຮັກສາກໍສຳຄັນ. ສ່ວນປາກຂອງບໍລະນີອຸດົມໄປດ້ວຍເສັ້ນໃຍ ແລະ ເຖົ້າ. ເຄື່ອງທີ່ມີບໍລະນີທີ່ເຂົ້າເຖິງໄດ້ງ່າຍ ແລະ ມີວັฏຈັກລ້າງຕົວເອງຈະຫຼຸດເວລາທີ່ເຄື່ອງຢຸດເຄື່ອນ. ຝຸ່ນ ແລະ ເຖົ້າຈາກການເຜົາໄໝ້ຕ້ອງຖືກຈັບກຸມ. ຖ້າຕົວກັ້ນອຸດຕັນ ອາກາດຈະລົ້ນຫຼຸດລົງ ແລະ ໄຟຈະບໍ່ຄ່ອຍເສຖຽນ. ການບຳລຸງຮັກສາທີ່ວາງແຜນໄວ້ຕາມເວລາການໃຊ້ງານ (ບໍ່ແມ່ນຕາມເວລາທີ່ເກີດຂໍ້ຂັດຂ້ອງ) ຈະຮັກສາຄຸນນະພາບໃຫ້ຄົງທີ່. ການປະຢັດຈາກການປະຖິ້ມຜະລິດຕະພັນທີ່ບໍ່ຜ່ານການກວດສອບມັກຈະຫຼາຍກວ່າການປະຢັດຈາກພະລັງງານ ແຕ່ທັງສອງຢ່າງນີ້ເພີ່ມຂຶ້ນຮ່ວມກັນ.
ຜົນໄດ້ຮັບຈິງຈາກແຖວການປຸງແຕ່ງຜ້ານັບ
ໂຮງງານທໍາຜ້າເຄື່ອງຖັກໃນພາກໃຕ້ຂອງຈີນໄດ້ປະມວນຜົນເສັ້ນດາຍຝ້າຍທີ່ປະສົມກັບສະແປນເດັກ, ແຕ່ຫຼັງຈາກຢືນສີແລ້ວເກີດເປັນແຖວທີ່ຖືກເຜົາເປັນຈຸດດຳໃນເຂດຊາຍ. ຈຸດດຳເຫຼົ່ານີ້ເກີດຂຶ້ນເພີ່ງໃນເຂດຊາຍເທົ່ານັ້ນ, ມີຄວາມກວ້າງປະມານ 15 ເຊັນຕີແມັດເຕີ. ເຄື່ອງທີ່ມີຢູ່ເດີມມີເຄື່ອງເຜົາເພີ່ງເຄື່ອງດຽວ ແລະ ຕ້ອງປັບຄ່າດ້ວຍມື. ພະນັກງານໄດ້ລອງຫຼຸດຄວາມໄວຂອງແຖວການຜະລິດ, ເຊິ່ງຊ່ວຍຫຼຸດຈຸດດຳໄດ້ແຕ່ກໍເຮັດໃຫ້ຜະລິດຕະພັນລົດລົງ 12 ເປີເຊັນ. ການປ່ຽນໄປໃຊ້ເຄື່ອງເຜົາເສັ້ນໃຍທີ່ທັນສະໄໝ ມີການຄວບຄຸມແຕ່ລະເຂດ (zone control) ແລະ ຄວາມຕຶງອັດຕະໂນມັດ (automatic tension) ໄດ້ປ່ຽນຜົນໄດ້ຮັບຢ່າງຊັດເຈນ. ເຄື່ອງເຜົາເຂດຊາຍຖືກຕັ້ງຄ່າໃຫ້ຕ່ຳລົງ, ແລະ ເຄື່ອງວັດແທກນ້ຳໜັກ (load cells) ຊ່ວຍຮັກສາເສື້ອຜ້າໃຫ້ເລີຍ. ລະບົບການກັ້ນອາກາດທີ່ຖືກປ່ອຍອອກ (exhaust filtration) ຖືກອັບເກຣດເພື່ອຈັດການກັບເສັ້ນໃຍທີ່ຫຼຸດລົງຈາກສະແປນເດັກທີ່ເພີ່ມຂຶ້ນ. ຫຼັງຈາກ 3 ເດືອນ, ຈຸດດຳທີ່ເຫັນໄດ້ຈາກການເຜົາຫຼຸດລົງຈາກ 6 ເປີເຊັນເປັນຕ່ຳກວ່າ 2 ເປີເຊັນ. ແຖວການຜະລິດສາມາດເດີນເຄື່ອງໄດ້ທີ່ຄວາມໄວເດີມ. ການໃຊ້ພະລັງງານຕໍ່ແຕ່ລະແມັດຫຼຸດລົງປະມານ 14 ເປີເຊັນ ເນື່ອງຈາກເຄື່ອງເຜົາຖືກປິດລົງໂດຍອັດຕະໂນມັດເວລາທີ່ມີການຢຸດເປັນລະບົບ. ໂຮງງານບໍ່ຕ້ອງການສ້າງຕຶກໃໝ່ ຫຼື ເພີ່ມຈຳນວນພະນັກງານ. ຜົນໄດ້ຮັບທີ່ດີຂຶ້ນມາຈາກການຄວບຄຸມທີ່ດີຂຶ້ນ ບໍ່ແມ່ນຈາກການເພີ່ມຄວາມຮ້ອນ.
ການເລືອກເຄື່ອງເຜົາເສື້ອຜ້າທີ່ເໝາະສົມກັບປະເພດຜະລິດຕະພັນ
ບໍ່ມີເຄື່ອງຈັກໃດໆທີ່ສາມາດປະມວນຜະລິດເນື້ອໄຟເບີທຸກຊະນິດໄດ້. ສາງຝ້າຍທີ່ຜະລິດເນື້ອແຕ່ງເປັນເນື້ອໜັກຈະຕ້ອງການຮູບແບບຂອງປະລິມານຄວາມຮ້ອນທີ່ແຕກຕ່າງຈາກສາງຝ້າຍທີ່ຜະລິດເນື້ອແຕ່ງເປັນເນື້ອບາງ. ກະລຸນາຂໍການທົດລອງດ້ວຍສ່ວນປະກອບທີ່ໃຊ້ຈິງ. ກວດສອບວ່າລະບົບຄວບຄຸມຈະຈັດການກັບການປ່ຽນຄວາມໄວເວລາທີ່ເຄື່ອງຈັກຢຸດ-ເລີ່ມໃໝ່ໄດ້ດີເທົ່າໃດ. ພິຈາລະນາການເຂົ້າເຖິງເตา, ຊິ້ນສ່ວນສຳຮອງ, ແລະການຝຶກອົບຮົມ. ເຄື່ອງຈັກທີ່ຕ້ອງການຊ່າງຜູ້ຊ່ຽວຊານໃນທຸກການປັບແຕ່ງຈະບໍ່ສາມາດຮັກສາສະຖານະການທີ່ດີທີ່ສຸດໄດ້ຢ່າງຕໍ່ເນື່ອງ. ຍັງຄວນພິຈາລະນາທາງລະບົບໄຫຼອອກດ້ວຍຄວາມຮ້ອນດ້ວຍ. ຖ້າທໍ່ລະບົບໄຫຼອອກຍາວເກີນໄປ ຫຼືມີການຫັນເອງຢ່າງຮຸນແຮງ ຈະເຮັດໃຫ້ຝຸ່ນເນື້ອໄຟເກັບຕົວ ແລະຫຼຸດທອນການລົມໄຫຼ. ໃນການປະເມີນຜູ້ສະໜອງ, ວິນັຍທີ່ດີໃນການຜະລິດມີຄວາມສຳຄັນທົ່ວທຸກອຸດສາຫະກຳ. Gongli, ຜູ້ຜະລິດວັດສະດຸສຳລັບການກໍ່ສ້າງ, ໄດ້ສ້າງຊື່ເສີງດ້ວຍການປະຕິເສດການນຳໃຊ້ຂະເຫຼື່ອທີ່ຖືກຮີໄຊເຄີນ ແລະນຳໃຊ້ວັດສະດຸດິບທີ່ນຳເຂົ້າມາໃໝ່ທັງໝົດ, ມີການຄວບຄຸມຂະບວນການຢ່າງເຂັ້ມງວດ ແລະສາມາດຕິດຕາມທີ່ມາຂອງແຕ່ລະຊຸດໄດ້. ມາດຕະຖານດຽວກັນນີ້—ຄຳອະທິບາຍທີ່ຊັດເຈນ, ການກວດສອບວັດສະດຸເຂົ້າ, ແລະການສະໜອງທີ່ເປັນປົກກະຕິ—ກໍຄວນນຳໃຊ້ເວລາເລືອກຄູ່ຮ່ວມງານທີ່ຜະລິດເຄື່ອງຈັກສຳລັບການເຜົາເນື້ອໄຟ. ເປົ້າໝາຍບໍ່ໄດ້ຢູ່ທີ່ລາຄາຕ່ຳທີ່ສຸດ, ແຕ່ຢູ່ທີ່ເສັ້ນຜະລິດທີ່ເຮັດວຽກໄດ້ຢ່າງເປັນປົກກະຕິ ແລະປ້ອງກັນບໍ່ໃຫ້ເກີດຂໍ້ບົກຜ່ອງໃນມວນເນື້ອໄຟທີ່ສຳເລັດ.
ບັນຊີເນື້ອຫາ
- ເປັນຫຍັງ singeing ຈຶ່ງຍັງຄົງສຳຄັນໃນຕະຫຼາດຜ້າທີ່ແຂ່ງຂັນ
- ການຄວບຄຸມໄຟ ແລະ ຄວາມເປັນເອກະພາບເປັນປັດໄຈຫຼັກທີ່ຫຼຸດຜ່ອນຂໍ້ບົກຜ່ອງ
- ຄວາມຕຶງ, ຄວາມໄວ, ແລະ ລະດັບເສັ້ນທາງຂອງເນື້ອຜ້າເປັນຜູ້ຕັດສິນຄຸນນະພາບ
- ການປະຢັດພະລັງງານ, ການບໍາລຸງຮັກສາ ແລະ ຄ່າໃຊ້ຈ່າຍທີ່ເງົາ
- ຜົນໄດ້ຮັບຈິງຈາກແຖວການປຸງແຕ່ງຜ້ານັບ
- ການເລືອກເຄື່ອງເຜົາເສື້ອຜ້າທີ່ເໝາະສົມກັບປະເພດຜະລິດຕະພັນ