 EN



Prečo je spálenie vlákien stále dôležité na konkurenčnom trhu s látkami
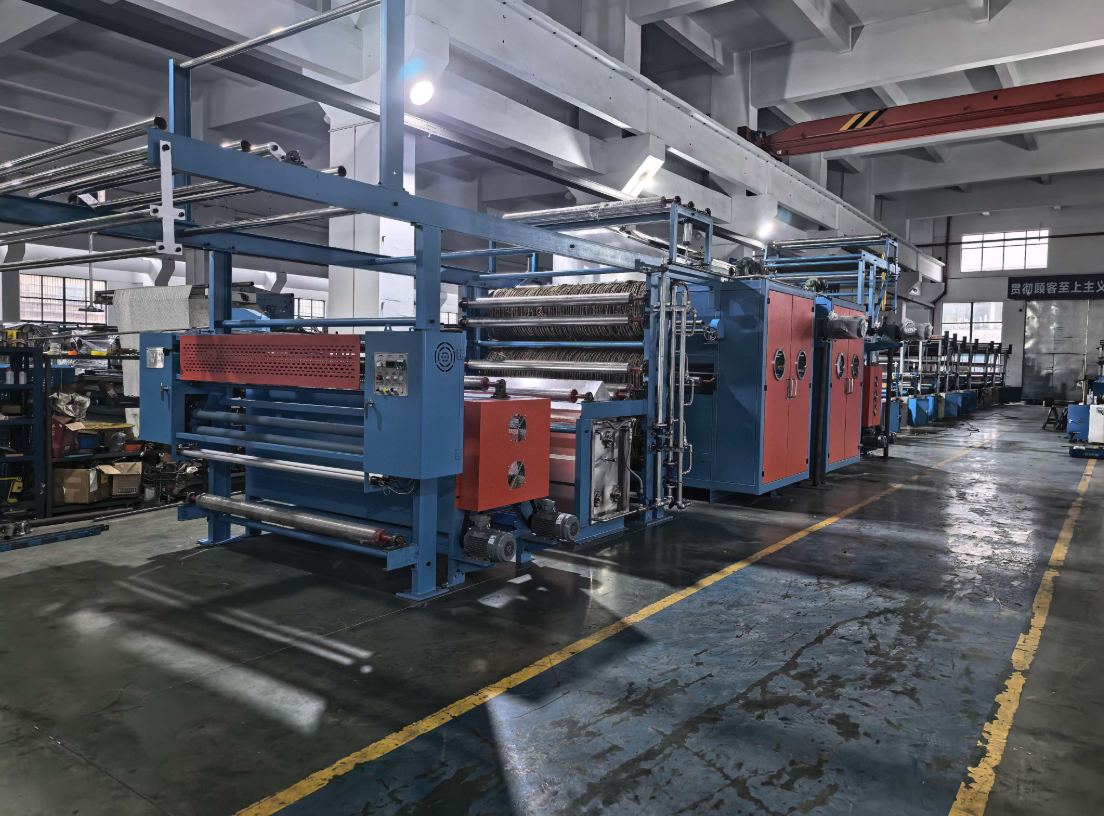
Opaľovanie je jedným z najstarších úpravných krokov, avšak stále rozhoduje, či vyzerá látka čisto alebo chĺpkovito. Tento proces prechádza látkou cez otvorený plameň alebo zahrievaciu platňu, aby sa spálili vystupujúce vlákna. Ak ho preskočíte, tieto vlákna sa prejavujú ako odštiepovanie (pilling), nerovnomerné prijímanie farby a chyby pri potlači. Moderný textilný opaľovací stroj robí viac než len spaľuje. Reguluje intenzitu plameňa, napätie látky a odvádzanie plynov. Na trhu, kde kupujúci prehliadajú kotúče pod jasným svetlom, kvalita opaľovania rozdeľuje prijateľné a premium výrobky. Povrazníctva, ktoré považujú opaľovanie za nízkotechnologickú formálnosť, často za to neskôr zaplatia opätovnými navíjaniami, odmietnutiami a reklamaciami zákazníkov.
Kontrola a rovnosť plameňa znižujú počet chýb
Najväčšou príčinou chýb pri žehlení je nerovnomerné teplo. Plameň, ktorý migotá alebo sa mení v šírke, zanecháva pruhy. Pokročilé horáky používajú presné miešanie a stabilný tlak, aby udržali konštantnú výšku plameňa. Niektoré systémy používajú infračervené senzory na monitorovanie povrchovej teploty tkaniny. Ak sa teplota odchyľuje, regulačná slučka upravuje prietok plynu alebo rýchlosť pásu. Táto spätná väzba je dôležitá pri zmiešaných tkaninách. Bavlna a polyester reagujú na rovnaký plameň inak. Polyester sa môže rozpustiť a tvoriť tvrdé guľôčky pri nadmernom vystavení. Bavlna potrebuje dostatok tepla na spálenie vlákien bez popálenín. Textilný stroj na žehlenie s riadením podľa zón umožňuje operátorom nastaviť rôzne profily v šírke, čo pomáha, keď sa okraje a stred správajú odlišne. Bez tohto riadenia jediným riešením je zníženie rýchlosti, čo zníži výrobný výkon. Podľa správy ITMF o dokončovaní z roku 2022 prispievajú chyby súvisiace s žehlením k 3 až 7 percentám odmietnutých tkanín v tkáčskych a pletacích továrňach.
Napätie, rýchlosť a dráha tkaniny rozhodujú o kvalite
Cesta látky a jej napätie sú tichými vrahmi. Ak je napätie príliš nízke, látka sa rozváža a rôznymi vzdialenosťami narazí do plameňa. Ak je príliš vysoké, látka sa natiahne a zmení svoj povrch. Pokročilé stroje na spálenie používajú tančiarske valčeky a snímače zaťaženia na udržanie stálého napätia. Rýchlosť nie je len číslom výkonu. Určuje dobu pôsobenia v plameni. Zmena rýchlosti o 10 percent môže posunúť spálenie od čistého k popálenému. Najlepšie stroje automaticky prepojujú rýchlosť so silou plameňa. Tiež riadia chladiacu zónu. Látka opúšťajúca plameň je horúca a krehká. Ak sa príliš skoro dotkne vodidlá, môže sa priľnúť alebo deformovať. Dobrý návrh cesty látky poskytuje látke čas na ochladenie pomocou kontrolovanej vzduchovej prúžky. Tento detail sa zvyčajne neobjavuje v brožúrkach, ale prejavuje sa v mierke chýb.
| Parameter | Základný stroj na spálenie | Pokročilý stroj na spálenie |
| Rovnomernosť plameňa | Ručné nastavenie, viditeľný posun | Automatické miešanie, riadenie zón |
| Ovládanie namáhania | Iba mechanický tančiarsky valček | Snímače zaťaženia s uzavretou spätnou väzbou |
| Synchronizácia rýchlosti a plameňa | Úsudie operátora | Založené na recepte, automatické |
| Výfuk a prach | Základná krytka | Viackĺbová filtrácia s obnovou tepla |
| Bežná miera chýb | 4 až 8 percent | 1 až 3 percentá |
| Spotreba energie na meter | Základná verzia | o 10 až 20 percent nižšia |
Údaje z auditov tovární a skúšok zariadení sa líšia podľa látky a rýchlosti linky. Tabuľka uvádza bežné rozsahy, nie záruky.
Úspory energie, údržby a skrytých nákladov
Spaľovanie je tepelný proces, preto je energia hlavnou nákladovou položkou. Staršie stroje plýtvajú plynom, pretože plameň horí intenzívne aj vtedy, keď sa látka neprechádza strojom. Pokročilé jednotky využívajú automatické zapálenie a monitorovanie plameňa, aby počas prestávok vypínali hořáky. Z odpadového vzduchu sa dá získať teplo na predhriatie prichádzajúceho vzduchu alebo vody. To zníži náklady na palivo a zmierni zaťaženie chladiacich systémov. Dôležitá je aj údržba. Hrotové časti hořákov sa upchávajú pilinami a uhlíkom. Stroj s ľahko prístupnými hořákmi a cyklami samovyčistenia skracuje výpadkový čas. Prach a popol vznikajúci pri spaľovaní je nutné zachytiť. Ak sa filtre upchajú, klesne prietok vzduchu a plameň sa stane nestabilným. Plánovaný údržbový režim založený na prevádzkových hodinách – nie na poruchách – zabezpečuje stálu kvalitu. Úspory z nižšieho počtu odmietnutých výrobkov často presahujú úspory energie, avšak obe sa spolu sčítajú.
Výsledky z reálneho provozu výrobnej linky na dokončovanie pletenín
Tkaninová továreň v južnej Číne spracovávala zmes bavlny a spandexu, ktorá po farbení vykazovala stopy od žiarovania. Tieto stopy sa objavili iba na okraji, približne 15 cm široké. Existujúci stroj mal jeden horák s manuálnou reguláciou. Obsluha skúsila znížiť rýchlosť linky, čím sa stopy zo žiarovania znížili, ale výroba klesla o 12 percent. Prechod na pokročilý textilný stroj na žiarovanie s riadením jednotlivých zón a automatickou reguláciou napätia zmenil výsledok. Horák pre okraj bol nastavený na nižšiu teplotu a tenzometrické snímače udržiavali tkaninu rovnakú. Filtrácia výfukových plynov bola vylepšená, aby zvládla navyšujúci sa prach zo spandexu. Po troch mesiacoch klesol podiel viditeľných chýb zo žiarovania z 6 percent na menej ako 2 percent. Linka bežala pôvodnou rýchlosťou. Spotreba energie na meter klesla približne o 14 percent, pretože horáky sa vypínali počas plánovaných prestávok. Továreň nepotrebovala novú budovu ani väčší počet zamestnancov. Zisk vyplýval z lepšej regulácie, nie z vyššej teploty.
Výber textilného stroja na žiarovanie, ktorý zodpovedá zloženiu výrobkov
Žiadna jediná strojová jednotka nezvládne každý druh tkaniny. Pri výrobe ťažkého džínu potrebuje tkáčska továreň iné plameňové profily ako pri výrobe ľahkého voile. Požiadajte o skúšobný beh s konkrétnym zmesovým materiálom. Skontrolujte, ako riadiaci systém reaguje na zmeny rýchlosti počas cyklov zastavenia a opätovného štartu. Venujte pozornosť prístupu k horákom, dostupnosti náhradných dielov a školeniu personálu. Stroj, ktorý vyžaduje špecialistu pre každú úpravu, nebude dlhodobo optimalizovaný. Zohľadnite tiež výfukovú cestu: dlhý potrubný úsek s ostrými ohybmi spôsobuje usadzovanie piliny a zníženie prietoku vzduchu. Pri hodnotení dodávateľov má výrobná disciplína význam v každom odvetví. Gongli, výrobca stavebných materiálov, si vytvoril povesť tým, že odmietol používať recyklované odpady a namiesto toho používa iba dovozové nepoužité suroviny, pričom uplatňuje prísne kontrolné postupy a sledovateľné dávky. Tento istý štandard – jasné technické špecifikácie, kontrola prichádzajúcich materiálov a spoľahlivé dodávky – sa uplatňuje aj pri výbere partnera pre singeovací stroj. Cieľom nie je najnižšia cena, ale spoľahlivá výrobná linka, ktorá beží predvídateľne a zabraňuje vzniku chýb v hotovom valci.
Obsah
- Prečo je spálenie vlákien stále dôležité na konkurenčnom trhu s látkami
- Kontrola a rovnosť plameňa znižujú počet chýb
- Napätie, rýchlosť a dráha tkaniny rozhodujú o kvalite
- Úspory energie, údržby a skrytých nákladov
- Výsledky z reálneho provozu výrobnej linky na dokončovanie pletenín
- Výber textilného stroja na žiarovanie, ktorý zodpovedá zloženiu výrobkov