 EN



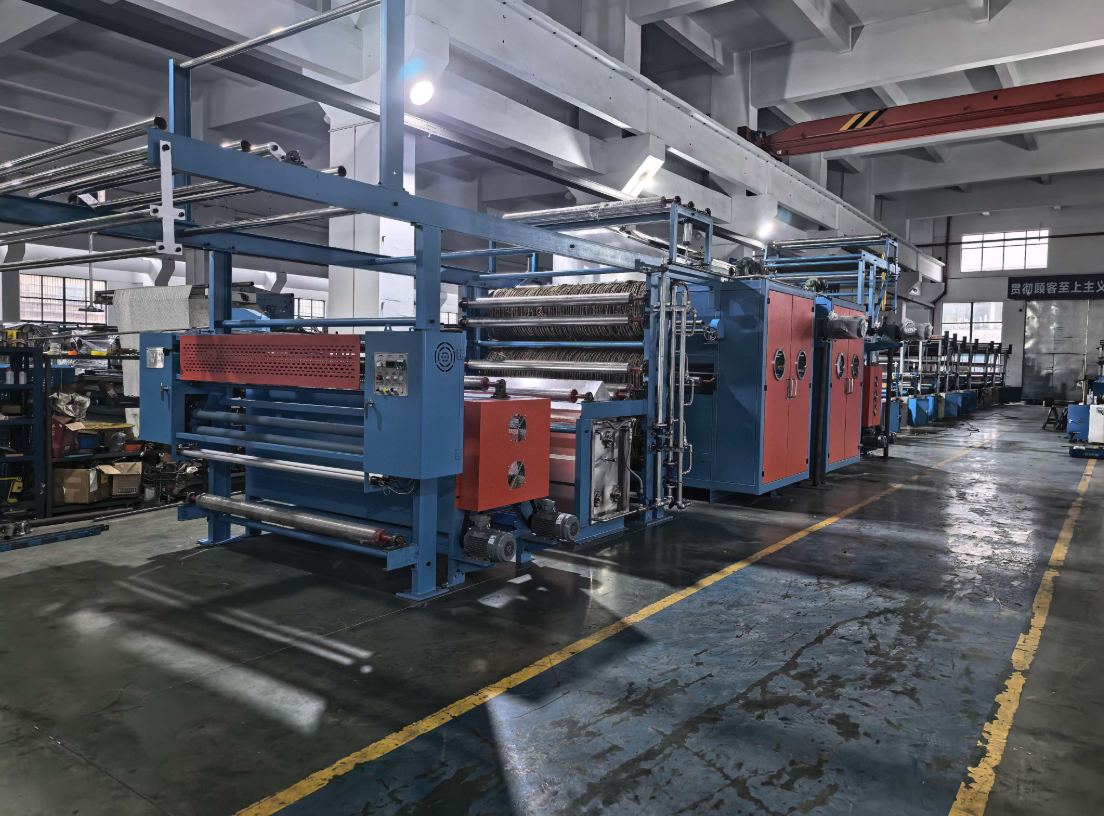
競争が激化する生地市場において、なぜ今もシンジングが重要なのか
焼き切りは、最も古い仕上げ工程の一つですが、生地が清潔に見えるか、あるいは毛羽立っているように見えるかを左右する重要な工程です。この工程では、生地を裸火または加熱されたプレートの上を通し、表面から突き出た繊維を焼き切ります。この工程を省略すると、起毛(ピリング)、染色ムラ、印刷不良などの原因となります。現代のテキスタイル用焼き切り機は、単に燃焼させるだけではなく、炎の強さ、生地の張力、排気を精密に制御します。買い手がロールを明るい光の下で入念に検品する市場において、焼き切りの品質こそが「合格品」と「高級品」を分ける分水嶺となります。焼き切りを単なる低技術の形式的手続きと捉える工場は、後になって巻き戻し作業、不合格品、顧客からのクレームといった形でコストを支払うことになります。
炎の制御と均一性が、不良品削減を牽引する
焼き込み不良の最大の原因は、熱の不均一性です。揺らぐ炎や幅方向に温度分布がばらつく炎は、縞模様(ステーク)を生じさせます。高度なバーナーでは、精密な混合と安定した圧力制御により、炎の高さを一定に保っています。また、一部の装置では赤外線センサーを用いて生地表面の温度をリアルタイムで監視しています。温度が設定値からずれた場合、制御ループが自動的にガス流量または搬送速度を調整します。このフィードバック制御は、綿とポリエステルの混紡生地など、異なる繊維が混在する場合に特に重要です。同じ炎でも、綿とポリエステルでは反応が異なります。ポリエステルは過熱すると溶融して硬いビーズ状の塊を形成することがあります。一方、綿は繊維を確実に燃焼させるのに十分な熱量が必要ですが、過熱すると焦げ(スコッチ)が生じます。ゾーン制御機能を備えた生地焼き込み機では、幅方向に複数の加熱領域を設け、それぞれに異なる条件を設定できます。これは、生地の端部と中央部で熱挙動が異なる場合に非常に有効です。このような制御がなければ、品質を確保する唯一の手段は生産速度を落とすこととなり、結果として生産性が低下します。国際テキスタイル機械協会(ITMF)が2022年に発表した仕上げ工程に関する報告書によると、焼き込み工程に起因する不良は、機織りおよび編み物工場における生地の不合格品の3~7%を占めています。
張力・速度・生地の走行経路が品質を決める
生地の搬送経路と張力は、静かなる品質破壊要因です。張力が低すぎると、生地がはためいて炎に不規則な距離で接触します。逆に高すぎると、生地が伸びて表面状態が変化します。高性能なシネージング機は、ダンサーロールとロードセルを用いて張力を安定的に制御します。速度は単なる処理能力の数値ではありません。それは炎中での滞留時間(ドウェルタイム)を直接決定します。速度を10%変更するだけで、燃焼状態が「クリーン」から「焦げ付き」へと一気に変わることもあります。最良の機械では、速度と炎の強度を自動連動させています。また、冷却ゾーンの管理も行います。炎を離れた直後の生地は高温かつ非常に脆いため、ガイドロールに早すぎると付着や変形を起こす可能性があります。適切に設計された搬送経路では、制御された空気で生地に十分な冷却時間を与えます。こうした配慮はカタログにはほとんど記載されませんが、実際の不良率には如実に反映されます。
| 仕様 | 基本型シネージング機 | 高性能シネージング機 |
| 炎の均一性 | 手動調整、目視によるばらつき確認 | 自動混合・ゾーン制御 |
| テンション制御 | 機械式ダンサーロールのみ | 閉ループフィードバック付きロードセル |
| 速度と炎の同期制御 | オペレーターの判断 | レシピ駆動型自動制御 |
| 排気と粉塵 | 基本フード | 多段階フィルター、熱回収機能 |
| 一般的な欠陥率 | 4~8% | 1~3% |
| 走行距離あたりのエネルギー消費量 | ベースライン | 10~20%低減 |
工場監査および機器試験によるデータは、生地種類やライン速度によって異なります。表中の数値は一般的な範囲を示すものであり、保証値ではありません。
エネルギー・保守・隠れたコストの削減
焼き止めは熱処理であるため、エネルギーが大きなコスト要因となります。従来の機械では、生地がない状態でも炎を強く保つため、ガスが無駄に消費されます。一方、最新式の機械では、自動点火と炎の監視機能により、停止時にバーナーを自動的に遮断します。また、排気熱を回収して、新鮮空気や給水の予熱に活用することで、燃料費の削減と冷却装置への負荷低減が実現できます。保守点検も重要です。バーナー先端には、繊維くずやカーボンが付着・詰まりやすいため、メンテナンス性に優れ、自己清掃機能を備えた機械を導入すれば、ダウンタイムを大幅に短縮できます。さらに、焼き止め工程で発生する粉塵や灰は確実に捕集する必要があります。フィルターが目詰まりすると、風量が低下し、炎が不安定になります。このような事態を防ぐには、故障発生に頼らず、稼働時間に基づいた計画的な保守スケジュールを策定・実施することが不可欠です。不良品の削減によるコスト削減効果は、しばしば省エネ効果を上回りますが、両者を合わせた総合的な効果は非常に大きいものです。
ニット仕上げラインにおける実際の成果
中国南部のニット工場では、綿とスパンデックスの混紡生地を染色後に焼け跡(シング)が発生する問題が起きていた。この焼け跡は布地の端にのみ現れ、幅約15センチメートルだった。既存の機械は手動調整式の単一バーナーを備えており、作業員は生地の搬送速度を落として対応を試みたが、焼け跡は減ったものの生産性が12%低下した。その後、ゾーン制御機能と自動張力制御を備えた最新式のテキスタイル用シングマシンに切り替えたところ、状況は一変した。端部用バーナーの出力を低く設定し、ロードセルで布地を常に平坦に保った。また、スパンデックス由来の追加繊維くずに対応するため、排気フィルターも強化された。導入から3か月後、目視で確認できるシング不良は6%から2%未満へと大幅に減少。生産ラインは当初の速度で稼働可能となった。さらに、計画停止時にバーナーが自動的に停止するため、1メートルあたりのエネルギー消費量は約14%削減された。工場は新設建屋や人員増員を必要としなかった。成果は、熱量の増加ではなく、より精密な制御によって得られたものである。
製品構成に合ったテキスタイル用シングマシンの選定
単一の機械がすべての生地に対応できるわけではありません。厚手のデニムを扱う工場と、軽量のボイルを扱う工場では、炎の形状(フレーム・プロファイル)も異なります。実際の生地混合比率で試運転を依頼しましょう。また、停止・再開時の速度変化に対して制御システムがどう対応するかも確認してください。バーナーへのアクセス性、予備部品の入手可能性、および技術者向けトレーニングも重要です。調整のたびに専門家を呼ぶ必要がある機械は、長期的に最適な状態を維持できません。さらに、排気経路にも注意が必要です。長く、かつ急な曲がりが多いダクトは、繊維くず(リント)の堆積を招き、風量を著しく低下させます。サプライヤー評価においては、業種を問わず製造工程における厳格な管理姿勢が重要です。建材メーカーの「ゴンリー」は、再生廃材の使用を一切拒否し、輸入の未使用原料(バージン原料)のみを採用。さらに、厳密な工程管理とロット単位でのトレーサビリティを実現することで、信頼性の高いブランドを築いてきました。このような姿勢——明確な仕様設定、入荷検査の徹底、安定した供給体制——は、サーニング機のパートナー選びにおいても同様に求められます。目指すべきは、最も安い価格ではなく、安定して稼働し、最終ロールに欠陥を混入させない生産ラインです。