 EN



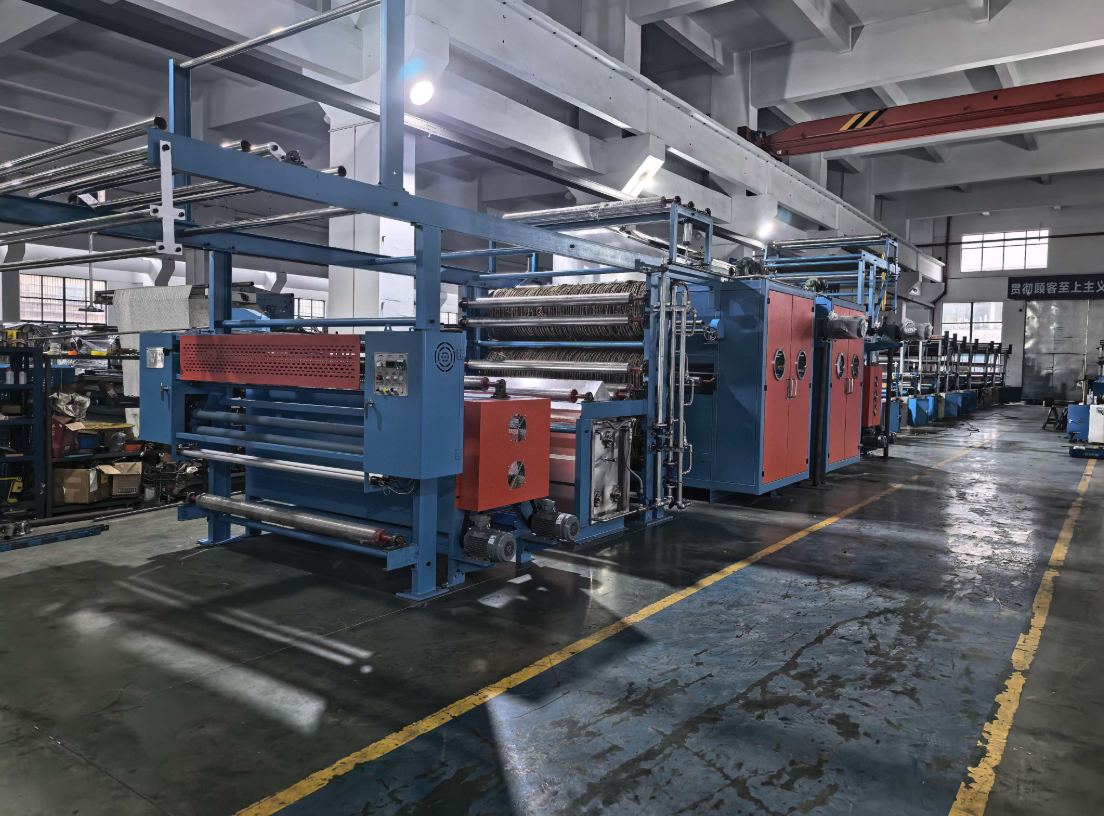
لماذا لا تزال عملية الحرق ذات أهمية بالغة في سوق الأقمشة التنافسية
الحرق هو إحدى أقدم خطوات التشطيب، لكنه لا يزال يُقرّر ما إذا بَدَا النسيج نظيفًا أم مُغطًّى بشعيراتٍ مُتراكمة. وتتم هذه العملية بتمرير النسيج فوق لهبٍ مكشوف أو صفيحةٍ مسخّنة لحرق الألياف البارزة. وإذا أُهمِلَت هذه الخطوة، ظهرت تلك الألياف على هيئة تكتّلات صغيرة (بيلينغ)، وامتصاص غير متجانس للصبغة، وعيوب في الطباعة. وبجانب الحرق، تقوم آلة الحرق الحديثة للنسيج بالتحكم في شدة اللهب، وشدّ النسيج، ونظام السحب. وفي سوقٍ يفحص فيه المشترون اللفائف تحت إضاءةٍ قوية، فإن جودة عملية الحرق تُميّز بين المنتج المقبول والمنتج عالي الجودة. أما المصانع التي تتعامل مع الحرق باعتباره إجراءً تقليديًّا منخفض التقنية، فهي غالبًا ما تدفع الثمن لاحقًا عبر عمليات إعادة اللف، أو الرفض، أو المطالبات من العملاء.
التحكم في اللهب والاتساق يقودان إلى خفض العيوب
أكبر سبب لعيوب الحرق هو عدم انتظام الحرارة. فاللهب المتذبذب أو المتغير عبر العرض يترك خطوطًا. وتستخدم الحارقات المتطورة خلطًا دقيقًا وضغطًا ثابتًا للحفاظ على ارتفاع اللهب متسقًا. وبعض الأنظمة تستخدم حساسات الأشعة تحت الحمراء لمراقبة درجة حرارة سطح القماش. وعندما تنحرف درجة الحرارة، تقوم الحلقة التحكمية بضبط تدفق الغاز أو سرعة الخط. وهذه التغذية الراجعة مهمة جدًّا عند معالجة الخلطات. فالألياف القطنية والبوليستر تستجيبان بشكل مختلف للهب نفسه. فقد يذوب البوليستر ويشكل كريات صلبة إذا عُرِّض للهب أكثر من اللازم. أما القطن فيحتاج إلى قدر كافٍ من الحرارة ليحترق دون أن يحترق سطحه. وتتيح آلة حرق النسيج ذات التحكم بالمناطق للمشغلين ضبط إعدادات مختلفة عبر العرض، مما يساعد عند اختلاف سلوك الحواف عن المركز. وفي غياب هذا التحكم، يكون الحل الوحيد هو خفض السرعة، ما يؤدي إلى خسارة في الإنتاج. ووفقًا لتقرير الاتحاد الدولي لصناعة المنسوجات (ITMF) لعام ٢٠٢٢ حول عمليات التشطيب، فإن العيوب المرتبطة بالحرق تشكّل ما بين ٣٪ و٧٪ من رفض الأقمشة في مصانع النسيج المحبوك والمجدول.
الشد، والسرعة، ومسار القماش تحدد الجودة
مسارات القماش والتوتر تُعدّ قاتلة صامتة. فإذا كان التوتر منخفضًا جدًّا، يهتز القماش ويتلامس مع اللهب على مسافات متغيرة. أما إذا كان مرتفعًا جدًّا، فيتمدد القماش ما يغيّر سطحه. وتستخدم آلات الحرق المتقدمة بكرات راقصة وأجهزة استشعار للحمل للحفاظ على ثبات التوتر. والسرعة ليست مجرد رقم يعبّر عن الإنتاجية؛ بل إنها تحدّد زمن التعرّض للهب. فتغيير السرعة بنسبة ١٠٪ قد يحوّل الاحتراق من نظيف إلى محروق. وأفضل الآلات تربط السرعة بشدة اللهب تلقائيًّا. كما تُدار منطقة التبريد بدقة. فالقماش الخارج من اللهب يكون ساخنًا وهشًّا. وإذا اتصل بأسطوانة توجيه في وقت مبكّر جدًّا، فقد يلتصق أو يتشوّه. وتوفر المسار المصمم جيدًا وقتًا كافيًا لتبريد القماش بواسطة تيار هواء خاضع للتحكم. وهذه التفصيلة نادرًا ما تظهر في الكتيبات الترويجية، لكنها تظهر بوضوح في معدلات العيوب.
| المعلَّمة | آلة حرق أساسية | آلة حرق متقدمة |
| تجانس اللهب | ضبط يدوي مع انحراف مرئي | خلط تلقائي مع تحكّم في المناطق |
| تحكم في التوتر | راقصة ميكانيكية فقط | أجهزة استشعار للحمل مع تغذية راجعة مغلقة الحلقة |
| تناسق بين السرعة واللهب | حكم المشغل | تعمل وفق وصفات مُبرمَجة تلقائيًّا |
| العادم والغبار | غطاء أساسي | ترشيح متعدد المراحل، واسترجاع الحرارة |
| معدل العيوب النموذجي | من ٤ إلى ٨ في المئة | من ١ إلى ٣ في المئة |
| استهلاك الطاقة لكل متر | الخط الأساسي | أقل بنسبة ١٠ إلى ٢٠ في المئة |
تتفاوت بيانات تدقيق المصانع وتجارب المعدات حسب نوع القماش وسرعة الخط. ويعكس الجدول النطاقات الشائعة، وليس الضمانات.
توفير الطاقة والصيانة والتكاليف الخفية
تتطلب عملية الحرق الحراري طاقةً كبيرةً، لذا تُعدّ الطاقةُ تكلفةً رئيسيةً. وتُهدر الآلات القديمة الغازَ لأنّ اللهب يظلّ مشتعلًا بقوةٍ حتى في غياب النسيج. أما الوحدات المتطوّرة فتستخدم الإشعال التلقائي ومراقبة اللهب لإطفاء الموقد أثناء التوقفات. ويمكن استرداد الحرارة من العادم لتسخين الهواء أو الماء الداخلَيْن مسبقًا. وهذا يقلّل فواتير الوقود ويقلّل العبءَ الواقع على أنظمة التبريد. كما أن الصيانة تلعب دورًا مهمًّا. فرؤوس الموقد تسدّ بسبب الوبر والكربون. والآلة التي تتيح سهولة الوصول إلى مواقدَها وتمتلك دورات تنظيف ذاتية تقلّل وقت التوقّف. ويجب احتجاز الغبار والرماد الناتجين عن عملية الحرق. فإذا انسدّت الفلاتر، انخفض تدفّق الهواء واضطرب اللهب. وتحقيق جدول صيانة مخططٍ وفق ساعات التشغيل — لا وفق الأعطال — يحافظ على ثبات الجودة. وغالبًا ما تفوق وفورات التكلفة الناتجة عن خفض عدد القطع المرفوضة وفورات الطاقة، لكن كلا النوعين من الوفورات يتراكمان معًا.
نتائج فعلية من خط إنهاء المحاكِي
مصنع حياكة في جنوب الصين استخدم خليطًا من القطن والسباندكس، وظهرت عليه خطوط احتراق بعد الصباغة. وكانت هذه الخطوط تظهر فقط على الحافة، وبعرض يبلغ نحو ١٥ سنتيمترًا. وكان الجهاز الموجود آنذاك مزودًا بحرّاق واحد يُضبط يدويًّا. وحاول العمال إبطاء خط الإنتاج، فانخفضت الخطوط لكنه قلَّص الإنتاج بنسبة ١٢٪. أمّا الانتقال إلى جهاز متقدِّم لاحتراق الأقمشة، مزوَّد بالتحكم حسب المناطق والتوتر التلقائي، فقد غيَّر النتيجة تمامًا. فتم ضبط حرّاق الحافة عند درجة حرارة أقل، بينما حافظت خلايا التحمُّل على استواء القماش. كما عُدِّلت مرشحات العادم لمواجهة كمية الوبر الزائدة الناتجة عن السباندكس. وبعد ثلاثة أشهر، انخفضت العيوب المرئية الناتجة عن الاحتراق من ٦٪ إلى أقل من ٢٪. وعاد خط الإنتاج إلى سرعته الأصلية. كما انخفض استهلاك الطاقة لكل متر بنسبة ١٤٪ تقريبًا، لأن الحرّاقات تطفأ تلقائيًّا أثناء التوقفات المخطَّط لها. ولم يحتج المصنع إلى مبنى جديد أو إلى زيادة في عدد العاملين. وجاءت المكاسب من تحسُّن التحكم، وليس من زيادة الحرارة.
اختيار جهاز احتراق أقمشة يناسب مزيج المنتجات
لا توجد آلة واحدة تتعامل مع كل أنواع الأقمشة. فمصنع يُشغِّل دينيمًا ثقيلًا يحتاج إلى ملفات اشتعال مختلفة عن تلك المطلوبة لمصنع يُشغِّل فويل خفيف الوزن. اطلب اختبارًا تجريبيًّا باستخدام الخليط الفعلي. تحقَّق من كيفية تعامل نظام التحكُّم مع تغيُّرات السرعة أثناء عمليات التوقُّف والانطلاق. راجع سهولة الوصول إلى الحارقات، وتوافر قطع الغيار، والتدريب المقدَّم. فالآلة التي تتطلَّب وجود مختصٍّ في كل مرة تُجرى فيها تعديلات لن تظلَّ مُحسَّنة باستمرار. كما ينبغي أخذ مسار العادم في الاعتبار: فالأنابيب الطويلة ذات المنعطفات الحادة تتراكم فيها الوبر وتُضعف تدفق الهواء. وفي تقييم المورِّدين، تكتسب الانضباطية التصنيعية أهميةً بالغة عبر مختلف القطاعات. فشركة غونغلي، وهي شركة مصنِّعة لمواد البناء، بنت سمعتها على رفضها استخدام النفايات المعاد تدويرها والاعتماد فقط على المواد الأولية الأصلية المستوردة، مع تطبيق تحكُّمٍ صارمٍ في العمليات ودُفعاتٍ قابلةٍ للتتبُّع. ويُطبَّق نفس المعيار — من مواصفات واضحة، وتفتيش دقيق على المواد الداخلة، وتوريدٍ متسقٍ — عند اختيار شريكٍ لتوريد آلات الحرق. والهدف ليس الحصول على أقل سعر، بل هو تحقيق خط إنتاجٍ يعمل بشكلٍ متوقَّعٍ ويمنع ظهور العيوب في اللفة النهائية.