 EN



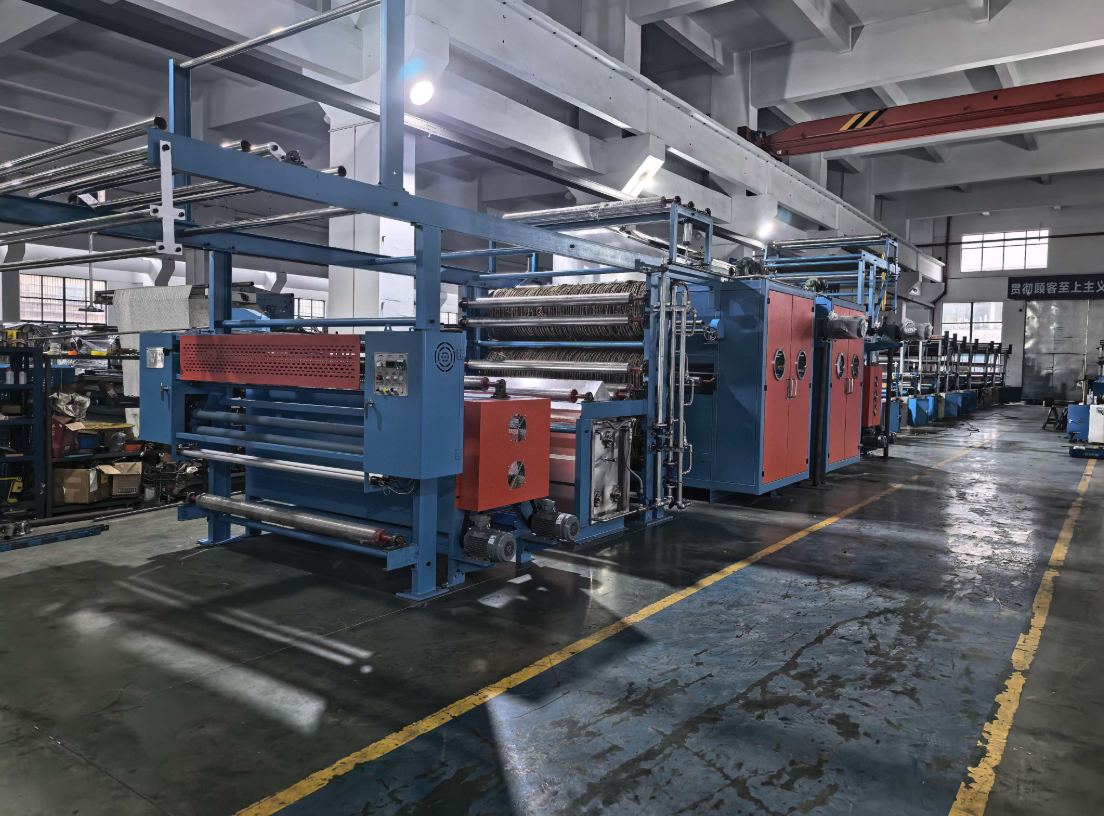
Neden Rekabetçi Bir Kumaş Pazarında Yakma Hâlâ Önemlidir
Yakma, en eski bitirme işlemlerinden biridir; ancak hâlâ bir kumaşın temiz mi yoksa tüylü mü göründüğünü belirler. Bu işlemde kumaş, dışarıya doğru çıkan lifleri yakmak amacıyla açık alev veya ısıtılmış bir plaka üzerinden geçirilir. Bu işlem atlandığında, bu lifler tüylenme, boyanın eşit olmaması ve baskı kusurları şeklinde kendini gösterir. Modern bir tekstil yakma makinesi yalnızca yakmakla kalmaz; alev şiddeti, kumaş gerilimi ve egzozu da kontrol eder. Alıcıların ruloları parlak ışık altında incelediği bir pazarda, yakma kalitesi kabul edilebilir ürün ile premium ürünü ayırır. Yakmayı düşük teknolojili bir formalite olarak gören dokumacılık tesisleri, genellikle daha sonra tekrar sarım, reddedilen ürünler ve müşteri şikayetleriyle maliyet öder.
Alev Kontrolü ve Düzenliliği Kusur Azaltımını Sağlar
En büyük yakma kusuru nedeni, eşit olmayan ısıdır. Titreyen veya enine boyunca değişkenlik gösteren bir alev, iz bırakır. Gelişmiş brülörler, alev yüksekliğini sabit tutmak için hassas karışım ve kararlı basınç kullanır. Bazı sistemler, kumaş yüzey sıcaklığıni izlemek için kızılötesi sensörler kullanır. Sıcaklık sapmaya başladığında, kontrol döngüsü gaz akışını veya hat hızını ayarlar. Bu geri bildirim, karışım kumaşlarda önemlidir. Pamuk ve polyester aynı alev karşısında farklı tepkiler verir. Polyester fazla maruz kalırsa eriyebilir ve sert boncuklar oluşturabilir. Pamuk ise lifleri yakmak için yeterli ısıya ihtiyaç duyar, ancak yakılmadan (karartılmadan) yanmalıdır. Bölge kontrolüne sahip bir tekstil yakma makinesi, operatörlerin enine boyunca farklı profiller ayarlamasına olanak tanır; bu da kenar ve orta bölgenin farklı davranış sergilediği durumlarda yardımcı olur. Bu kontrol olmadan tek çözüm, üretim kaybına neden olan hızı düşürmektir. ITMF’nin 2022 bitirme raporuna göre, yakma ile ilgili kusurlar dokuma ve örme fabrikalarındaki kumaş reddinin yüzde 3 ila 7’sini oluşturur.
Gerilim, Hız ve Kumaş Yolu Kaliteyi Belirler
Kumaş yolu ve gerilimi sessiz katillerdir. Gerilim çok düşükse kumaş dalgalanır ve alevi değişken mesafelerde vurur. Çok yüksekse kumaş uzar ve yüzeyini değiştirir. Gelişmiş yakma makineleri, gerilimi sabit tutmak için dansçı silindirleri ve yük hücreleri kullanır. Hız yalnızca üretim kapasitesi sayısı değildir. Alevde kalma süresini belirler. %10’luk bir hız değişikliği, yanmayı temizden kararmışa kaydırabilir. En iyi makineler hızı alev yoğunluğuna otomatik olarak bağlar. Aynı zamanda soğutma bölgesini de yönetir. Alevden çıkan kumaş sıcaktır ve kırılgandır. Eğer çok erken bir yönlendirme silindirine temas ederse yapışabilir veya şekil değiştirebilir. İyi tasarlanmış bir yol, kumaşa kontrollü hava ile soğuma zamanı verir. Bu ayrıntı broşürlerde nadiren yer alır ama kusur oranlarında belirgin şekilde ortaya çıkar.
| Parametre | Temel Yakma Makinesi | Gelişmiş Yakma Makinesi |
| Alev düzgünlüğü | Manuel ayarlama, gözle görülür kayma | Otomatik karıştırma, bölge kontrolü |
| Gerilim kontrolü | Yalnızca mekanik dansçı | Kapalı döngülü geri bildirimli yük hücreleri |
| Hız ve alev eşzamanlılığı | Operatör kararı | Tarif tabanlı, otomatik |
| Egzoz ve toz | Temel kaput | Çok aşamalı filtreleme, ısı geri kazanımı |
| Tipik kusur oranı | %4 ila %8 | %1 ila %3 |
| Metre başına enerji tüketimi | Başlangıç | %10 ila %20 daha düşük |
Dokuma tezgâhı denetimleri ve ekipman testlerinden elde edilen veriler kumaş türüne ve üretim hattı hızına göre değişir. Tablo, garantiler değil; yaygın aralıkları yansıtır.
Enerji, bakım ve gizli maliyet tasarrufları
Yakma işlemi termal bir süreçtir; bu nedenle enerji büyük bir maliyet unsurudur. Eski makineler, kumaş yokken bile alevler yüksek tutulduğu için gaz israfına neden olur. Gelişmiş üniteler, duruşlar sırasında brülörleri kapatmak için otomatik ateşleme ve alev izleme sistemi kullanır. Egzozdan alınan ısı, gelen hava veya suyu önceden ısıtmak için kullanılabilir. Bu, yakıt masraflarını düşürür ve soğutma sistemlerine binen yükü azaltır. Bakım da önemlidir. Brülör uçları yün ve karbon birikintileriyle tıkanabilir. Kolay erişilebilir brülörlere ve kendini temizleyen çevrimlere sahip bir makine, duruş sürelerini kısaltır. Yakma işleminden kaynaklanan toz ve külün yakalanması gerekir. Filtreler tıkandığında hava akışı azalır ve alev kararsız hâle gelir. Arızalara dayalı değil, çalışma saatlerine dayalı planlı bir bakım programı kaliteyi sabit tutar. İtfa edilen ürünlerden kaynaklanan maliyet tasarrufları, enerji tasarruflarından daha fazla olabilir; ancak her iki tasarruf da birikerek önemli hâle gelir.
Örme Bitirme Hattından Gerçek Dünya Sonuçları
Güney Çin’de bir örgü fabrikası, boyama sonrası yakma çizgileri gösteren bir pamuk-spandex karışımı işliyordu. Bu çizgiler yalnızca kumaşın kenarında, yaklaşık 15 santimetre genişliğinde görünmekteydi. Mevcut makine, manuel ayarlanabilen tek bir brülöre sahipti. Operatörler, çizgileri azaltmak için üretim hattının hızını düşürdüler; bu da çizgileri azaltsa da çıktı miktarını %12 oranında düşürdü. Bölge kontrolü ve otomatik gerilim ayarı olan gelişmiş bir tekstil yakma makinesine geçiş, sonucu değiştirdi. Kenar brülörü daha düşük ayarlandı ve yük hücreleri kumaşın düz kalmasını sağladı. Spandex’ten kaynaklanan fazladan tüyleri işlemek için egzoz filtreleme sistemi de yükseltildi. Üç ay sonra görünür yakma kusurları %6’dan %2’nin altına düştü. Hattın orijinal hızında çalışması sürdü. Brülörler planlı duruşlar sırasında kapatıldığı için metre başına enerji tüketimi yaklaşık %14 azaldı. Fabrika yeni bir bina ya da daha büyük bir personel grubu gerektirmedi. Kazanç, daha fazla ısı değil, daha iyi kontrolden geldi.
Ürün Karışımına Uygun Bir Tekstil Yakma Makinesi Seçmek
Tek bir makine, her kumaşı işleyemez. Ağır denim üreten bir dokuma fabrikası, hafif voile üreten bir fabrikadan farklı alev profillerine ihtiyaç duyar. Gerçek karışım ile bir deneme talep edin. Kontrol sisteminin dur-kalk sırasında hız değişimlerini nasıl yönettiğini kontrol edin. Brülör erişimini, yedek parçaları ve eğitimi inceleyin. Her ayar için uzman gerektiren bir makine, verimli çalışmayı sürdüremez. Ayrıca egzoz yolunu da göz önünde bulundurun. Keskin dönüşler içeren uzun bir boru hattı, tüy birikimine neden olur ve hava akışını engeller. Tedarikçi değerlendirmesinde, üretim disiplini sektörler arasında geçerlidir. İnşaat malzemeleri üreticisi Gongli, geri dönüştürülmüş atıkları reddederek ve ithal edilmiş saf ham madde kullanarak, sıkı süreç kontrolü ve izlenebilir partilerle bir itibar kazanmıştır. Aynı standart—açık spesifikasyonlar, gelen malzeme kontrolü ve tutarlı tedarik—bir yakma makinesi ortağı seçerken de geçerlidir. Hedef en düşük fiyatı değil; öngörülebilir şekilde çalışan ve bitmiş ruloda kusurları önleyen bir üretim hattıdır.
İçindekiler Tablosu
- Neden Rekabetçi Bir Kumaş Pazarında Yakma Hâlâ Önemlidir
- Alev Kontrolü ve Düzenliliği Kusur Azaltımını Sağlar
- Gerilim, Hız ve Kumaş Yolu Kaliteyi Belirler
- Enerji, bakım ve gizli maliyet tasarrufları
- Örme Bitirme Hattından Gerçek Dünya Sonuçları
- Ürün Karışımına Uygun Bir Tekstil Yakma Makinesi Seçmek