 EN



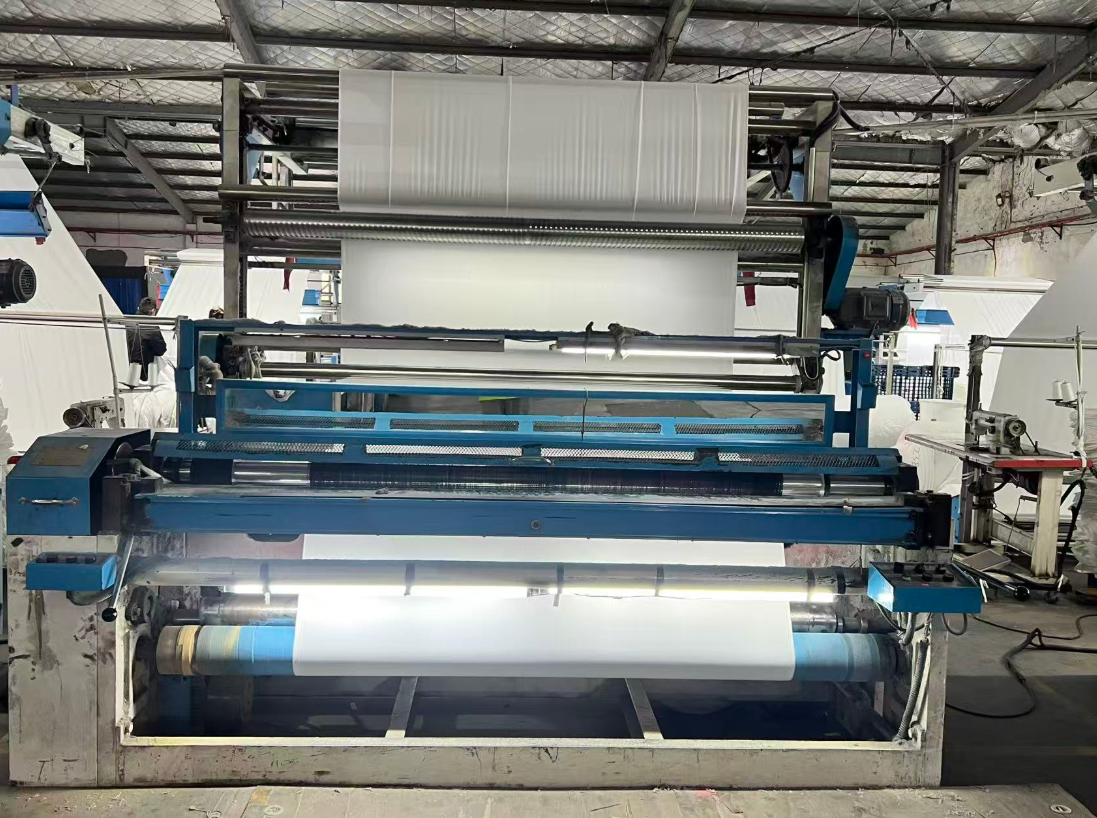
Ձեռքով կտրելու կողմից ստեղծված սահմանափակման վերացում
Եթե այցելեք գործարան, որտեղ կտրում են շերտավոր մազապատ սեղաններ բաճկոնների, լողարանի շապիկների կամ մեբելի ծածկույթների համար, հաճախ կտեսնեք մասնագետ աշխատողի, ով ծալված է սեղանի վրա և աչքով համապատասխանեցնում է շերտերը յուրաքանչյուր կտրման առաջ: Այս մեթոդը դանդաղ է, ֆիզիկապես ծանր և անկանխատեսելի: Մեկ մեբելի ծածկույթների մատակարար նշել է, որ իրենց ձեռքով կտրման թիմը մեկ շաբաթվա ընթացքում կարող էր մշակել մոտավորապես երկու հարյուր մասնակի մասեր, սակայն կապարի միացման տեղերում շերտերի չհամապատասխանեցումը բերում էր մոտ յոթ տոկոսանոց մերժման մակարդակի: Խնդիրը չէր կապված աշխատողների մասնագիտական վարպետության հետ: Նույնիսկ ամենակայուն ձեռքը չի կարող ճշգրիտ համապատասխանեցնել մի ձգվող մազապատ նյութ հարյուր կտրումների ընթացքում, երբ նյութը փոքր-ինչ շարժվում է սեղանի վրա կամ տպագրված շերտավոր նախշը ունի բնական տատանումներ: Ինքնաշխատ շերտավոր մազապատ կտրման մեքենան լուծում է այս խնդիրը՝ վերացնելով ենթադրությունները: Փոխարենը մարդկային դատողության վրա հիմնվելու, մեքենան օգտագործում է օպտիկական սենսորներ՝ շերտի եզրը հայտնաբերելու և ամեն անգամ ճշգրիտ կտրման դիրքին ավտոմատ առաջացնելու համար: Այդ մեբելի գործարանը անցավ ինքնաշխատ կտրման գծի և առաջին եռամսյակի ընթացքում կապարի միացման տեղերում շերտերի չհամապատասխանեցման մերժումները նվազեցին կես տոկոսից պակաս, իսկ նույն աշխատակազմը այժմ մեկ օրում մշակում է վեց հարյուրից ավելի մասնակի մասեր, քանի որ ազատվել է կրկնվող չափումների քայլից: Այս տեսակի շահույթը չի կարելի համարել փոքր: Դա ամբողջ կտրման սենյակը վերածում է կանխատեսելի, հարթ աշխատանքային գործընթացի, այլ ոչ թե մեկ արհեստավարժային կախվածության վրա հիմնված սահմանափակում:
Սերվո շարժվող դիրքավորում, որը ապահովում է հաստատուն ճշգրտություն
Ցանկացած ինքնաշխատ գծավոր մազապատ մետաղալարի կտրման մեքենայի սիրտը սերվոշարժիչն է և մետաղալարի մատակարարման վերահսկման հակադարձ կապի օղակը: Երբ օպտիկական սենսորը մետաղալարի գծավոր մազապատ մասի և հիմնական մետաղալարի միջև տարբերությունը հայտնաբերում է, այն դիրքի սիգնալ է ուղարկում կառավարիչին: Այնուհետև կառավարիչը հրաման է տալիս սերվոշարժիչին մետաղալարը ճշգրիտ հեռավորությամբ առաջ մղել՝ հաշվի առնելով նախորդ կտրման ցիկլի ընթացքում առաջացած ձգումը: Այս փակ օղակի ճշգրտումը իրականացվում է իրական ժամանակում, այսինքն՝ մեքենան համապատասխանաբար հարմարվում է գունավորման և վերջնական մշակման գործընթացների պատճառով առաջացած նախշի քայլի փոփոխություններին: Կտրման սենյակի տեխնոլոգիայի հետ ծանոթ մանրաթելային ինժեները բացատրում է, որ բաց օղակի համակարգերը, օրինակ՝ պարզ մեխանիկական կանգնարանները, միայն տասը կտրման ընթացքում կարող են սխալներ կուտակել երկու-երեք միլիմետր մեծությամբ, քանի որ դրանք չեն կարող հարմարվել նյութի սահմանային ձգմանը: Փակ օղակի սերվոհամակարգի դեպքում սխալը չափվում է և ճշգրտվում է յուրաքանչյուր ցիկլի ընթացքում, ինչը գծավոր մազապատ մետաղալարի կենտրոնացման թույլատրելի սխալը պահում է մեկ միլիմետրի կեսից ավելի չներառյալ: Այս ճշգրտության մակարդակը որոշում է բարձր որակի հագուստի և զեղչված երկրորդ կարգի արտադրանքի տարբերությունը, որտեղ ուսերի վրա գծավոր մազապատ մետաղալարը կատարյալ համապատասխանում է: Մանրաթելային մեքենաների ստանդարտները, օրինակ՝ ISO 11659-ը, որը վերաբերում է կտրման մեքենաների անվտանգության և աշխատանքային պահանջներին, ընդունում են, որ ինքնաշխատ դիրքավորման համակարգերը զգալիորեն նվազեցնում են չափսերի փոփոխականությունը: Մեծ ծավալներով գծավոր մազապատ մետաղալարի արտադրություն իրականացնող արտադրողի համար այս համապատասխանությունը պաշտպանում է նրա բրենդի հեղինակությունը:
Անընդհատ մատակարարում և շերտավոր կտրում, որոնք բազմապատկում են արտադրողականությունը
Արագությունը մեքենայական կտրման գործողության մեջ չի բխում սրի շտապեցման անհրաժեշտությունից։ Այն առաջանում է կտրումների միջև առաջացող անգործության ժամանակի վերացումից։ Ձեռքով կառավարվող օպերատորը ստիպված է բարձրացնել մահուդը, վերադասավորել այն, համապատասխանեցնել շերտավորումը, ստուգել չափը և ապա ձգել մեխանիզմի մակերեսը։ Իսկ ավտոմատ մեքենան մի անգամ ներբեռնում է նյութը, տախտակի վրա սահմանում է շարքի երկարությունն ու կտրման քանակը և ապա աշխատում է անվերահսկելի ռեժիմով։ Շատ ավտոմատ շերտավորված կտրող մեքենաներ օգտագործում են նաև շերտային կտրման կառուցվածք, որը մի քանի շերտ սեղմում է մի հիմնական սեղմակի մեջ՝ սրի անցման առաջ, այդպես որ մեկ ցիկլը արտադրում է ճշգրիտ նույնական մասերի կույտ։ Մեկ բարձրավոր արտադրող նկարագրել է, թե ինչպես նախկինում երեք առա separate ձեռքով կառավարվող կայաններ էին աշխատում՝ հետևելու համար կարման գծին։ Ավտոմատ շերտավորված կտրող մեքենայի, փոխադրիչ սեղանի և շարքային կույտավորիչի տեղադրումից հետո մեկ օպերատորը այժմ վերահսկում է ամբողջ կտրման արտադրանքը մեկ շիֆտի ընթացքում, իսկ մասերը կարման սենյակ են հասնում՝ ճշգրիտ հաշվարկված և ճշգրիտ քառակուսի ձևավորված։ Մեքենան կտրում է հաստատուն ռիթմով՝ տասից մինչև տասնհինգ ցիկլ մեկ րոպեում՝ կախված շերտի բարձրությունից, իսկ քանի որ սեղմակը ամուր է պահում նյութը, նույնիսկ բարձր ձգվող վելուր և փափուկ մահուդները չեն շարժվում կտրման ընթացքում։ Այս արտադրանքի հավաստիացված հաստատունությունը հնարավորություն է տալիս հետագա բաժիններին աշխատել կայուն գրաֆիկով՝ այլևս չհետապնդելով կտրման մեջ առաջացած դադարների պատճառով առաջացած դատարկ տեղերը։
Փոփոխությունների պարզեցման համար օրինակների հիշողության և բաղադրատոմսերի ֆունկցիաներ
Մեկ կտրման սեղան, որը մշակում է բազմաթիվ ապրանքային տեսակներ, օրինակ՝ լոգանոցային շապիկներ, առաջատարական մահճակներ և դեկորատիվ ծածկոցներ, կարող է մեկ օրվա ընթացքում մի քանի անգամ փոխել լայն վելուրային շերտը նեղ կորդուրոյի շերտի վրա: Ձեռքով կառավարվող սեղանի դեպքում յուրաքանչյուր փոփոխություն նշանակում է առաջին մասի կրկին չափում և կրկին համապատասխանեցում, որտեղ առաջանում է ամենամեծ թափոնը: Ավտոմատ մեքենաները հիշողության մեջ պահպանում են աշխատանքային բաղադրատոմսերը: Օպերատորը ընտրում է ապրանքի կոդը, և մեքենան վերականչում է շերտի լայնությունը, կտրման երկարությունը, մազի ուղղությունը և շտաբի բարձրության կարգավորումները: Սենսորը ավտոմատ կերպով ճանաչում է նոր շերտի նախշը մետաղալարի սկզբնական մի քանի սանտիմետրի ընթացքում: Եվրոպական մանրածախ վաճառողների հետ աշխատող մեկ տնային տեքստիլի արտահանող հաղորդել է, որ նրանք բաղադրատոմսերի վրա հիմնված ավտոմատ կտրող մեքենա ներդնելուց հետո նոր դիզայնի սկզբնական կարգավորման ժամանակը նվազել է քսան րոպեից երեք րոպեից պակաս, իսկ առաջին կտրված մասը ճշգրիտ է եղել ինչպես հազարերորդը: Որոշ ավելի բարդ մեքենաներ նաև ներառում են ուսուցման ֆունկցիա, որը կարող է սովորել անկանոն շերտի կամ ջակարդի մազի կրկնվող նախշը՝ սկանավորելով մետաղալարի կարճ հատված և ստեղծելով թվային նախատիպ: Այս հնարավորությունը հատկապես արժեքավոր է դիզայներների համար, որոնք փորձարկում են նոր շերտավորման դասավորություններ, որոնք չեն հետևում ստանդարտ կրկնությանը: Երբ մեքենան ինքն է սովորում, նմուշառման փուլում մարդկային սխալի ռիսկը վերանում է:
Հատուցվող թափոնների նվազեցում և նյութերի խնայողություն
Ցանցավոր մետաքսային արտադրանքների մեջ մատերիալների ամենամեծ ծախսը հանդիսանում է մահուդը, և յուրաքանչյուր սխալ դասավորման կամ վերջնամասի մետաքսային մասերի թափոնների պատճառով կորցված սանտիմետրը նվազեցնում է շահույթի մարժինը: Ձեռքով կտրողները հաճախ յուրաքանչյուր մասի համար ավելացնում են մեծ անվտանգության մարժին, քանի որ չեն կարող վստահել, որ դասավորումը միշտ կլինի կատարյալ: Այդ լրացուցիչ մահուդը համախմբվում է: Շերտերի հայտնաբերման հնարավորություն ունեցող ավտոմատ մեքենան կարող է կտրել միայն մի քանի միլիմետր լայնությամբ նեղ մարժինով՝ ապահովելով կարի սպեցիֆիկացիան առանց չափից շատ հաշվարկելու: Նույն թախտի գործարանը, որը ավտոմատացրել էր իր կտրումը, հաշվարկել է, որ մահուդի թափոնների նվազեցումը միայն այնքան մատերիալ է խնայել, որքանը բավարար է նույն հում նյութից տարեկան ավելի քան երկու հազար թախտ ավելի արտադրելու համար: Կա նաև աշխատավարձի նկատմամբ կարևոր խնայողություն: Մահուդի մասնագիտացած կտրողներին դժվար է գտնել և պահպանել, իսկ այդ աշխատանքի կրկնվող մասի ավտոմատացումը թույլ է տալիս ընկերությանը վերահատկացնել այդ փորձառու աշխատակիցներին ավելի բարձր արժեքավոր աշխատանքների՝ օրինակ, որակի ստուգման և վերապատրաստման, մինչդեռ մեքենան կատարում է մեծ ծավալով կտրումը: Երբ գնորդները համեմատում են ավտոմատ շերտավոր ցանցավոր կտրողի ընդհանուր սեփականացման ծախսը ձեռքով կտրման աշխատավարձի և մահուդի թափոնների շարունակական ծախսերի հետ, վերադարձի ժամանակաշրջանը սովորաբար կազմում է 12–18 ամիս, իսկ դրանից հետո մեքենան դառնում է ուղղակի շահույթի աղբյուր:
Ինչպես է Շնայտերը ստեղծում մեքենաներ իրական աշխարհի կտրման սենյակների համար
Այս բոլոր տեխնիկական առավելությունները իրականանում են միայն այն դեպքում, երբ սարքը ստեղծված է մարդաչափային մահճակների հատուկ պահանջները բավարարելու համար: Schneiter-ը տարիներ շարունակ մշակել է ինքնաշարժ գծավոր մահճակատ կտրող սարքեր, որոնք հուսալիորեն աշխատում են բոլոր տեքստիլ նյութերի վրա՝ թեթև միկրոթանի ֆլիսից մինչև ծանր մազավոր կեղծ մորթի: Շրջանակները պատրաստված են լարվածությունից ազատված պողպատից և ճշգրտությամբ մշակված են CNC սարքավորումներով՝ ապահովելու համար, որ սրատախտակի կրող մեխանիզմը տարիներ շարունակ անընդհատ օգտագործման ընթացքում շարժվի ճշգրիտ ուղղությամբ: Schneiter-ը սերվո շարժիչներ և օպտիկական սենսորներ ձեռք է բերում հաստատված համաշխարհային մատակարարային շղթաներից, ինչը նշանակում է, որ փոխարինման մասերն ու տեխնիկական աջակցությունը հասանելի են ամենուրեք, անկախ սարքի տեղադրման վայրից: Արտադրական համալիրը կազմակերպված է ինչպես ստանդարտ, այնպես էլ հատուկ կարգավորումների համար, ուստի գնորդը կարող է պատվիրել սարք, որն ունի ճիշտ կտրման լայնություն, փոխադրիչի երկարություն և շարքավորման տարբերակ, որը անհրաժեշտ է իր արտադրանքի տողի համար, առանց ամբողջովին հատուկ մշակման համար բնորոշ երկար սպասման ժամանակի: Վերջերս Schneiter-ի ինքնաշարժ գծավոր մահճակատ կտրող սարք տեղադրած սրբիչների արտադրող ընկերության ներկայացուցիչը նշել է, որ սարքը առաքվել էր լրիվ սենսորների պահեստային հավաքածուով և մանրամասն սպասարկման գրաֆիկով, իսկ հեռավար ախտորոշման հնարավորությունը օգնել է նրանց սպասարկման թիմին մի քանի րոպեում ճշգրտել գծավորության հայտնաբերումը նյութի փոխարինման դեպքում: Այս մակարդակի գործարանային աջակցությունն է վերածում լավ սարքը վստահելի արտադրական ակտիվի, որը տարիներ շարունակ ապահովում է ճշգրիտ և արդյունավետ կտրում:
Բովանդակության ցուցակ
- Ձեռքով կտրելու կողմից ստեղծված սահմանափակման վերացում
- Սերվո շարժվող դիրքավորում, որը ապահովում է հաստատուն ճշգրտություն
- Անընդհատ մատակարարում և շերտավոր կտրում, որոնք բազմապատկում են արտադրողականությունը
- Փոփոխությունների պարզեցման համար օրինակների հիշողության և բաղադրատոմսերի ֆունկցիաներ
- Հատուցվող թափոնների նվազեցում և նյութերի խնայողություն
- Ինչպես է Շնայտերը ստեղծում մեքենաներ իրական աշխարհի կտրման սենյակների համար