 EN



手作業切断が生むボトルネックの解消
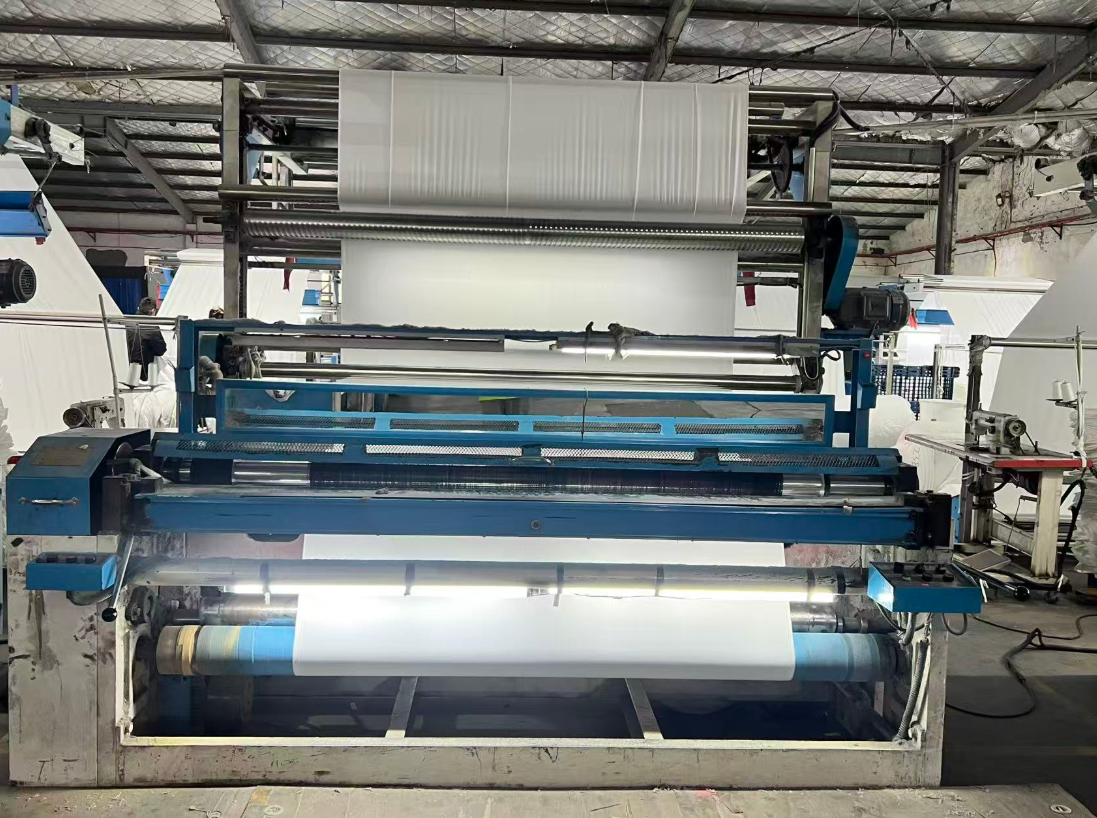
ストライプ柄のパイル生地(ブランケット、バスローブ、 upholstery 用など)を裁断する工場を歩いていると、熟練した作業員がテーブルに向かって前かがみになり、切り取りごとに目視でストライプを慎重に合わせている様子をよく目にします。この手法は速度が遅く、肉体的に負担が大きく、結果も予測できません。ある家具用 upholstery サプライヤーによると、手作業による裁断チームは1シフトあたり約200枚のパネルを処理できたものの、継ぎ目でのストライプのずれにより、不良率はほぼ7%に達していました。問題の原因は作業員の技術不足ではありませんでした。たとえ最も安定した手元を持つ人でも、生地がテーブル上でわずかにずれたり、プリントされたストライプ模様自体に微細なばらつきがあったりする状況下で、伸縮性のあるパイル生地を100回以上にわたって完全に一致させることは不可能です。ストライプ柄パイル専用自動裁断機は、こうした「推測」を排除することでこの課題を解決します。人間の判断に頼る代わりに、光学センサーでストライプの端を検出し、常に正確な裁断位置まで生地を自動で送り込みます。その upholstery 工場が自動裁断ラインに切り替えたところ、初年度第1四半期には継ぎ目でのずれによる不良率が0.5%未満にまで低下。また、同じスタッフが1日に処理できるパネル数は600枚以上へと増加しました。これは単なる微増ではなく、裁断工程全体を、予測可能でスムーズな流れ作業へと変革するほどの成果です。もはや、熟練技術者に依存するボトルネックではなくなりました。
サーボ駆動による位置決めで、一貫した高精度を実現
自動ストライプ・パイル切断機の核となるのは、生地の送りを制御するサーボモーターとフィードバックループです。光学センサーがパイルのストライプとベース生地とのコントラストを検知すると、その位置信号がコントローラーに送られます。コントローラーはこの信号に基づき、サーボモーターに正確な距離だけ生地を送るよう指令を出します。この際、前回の切断サイクルで発生した伸びも補正されます。この閉ループ補正はリアルタイムで動作するため、染色や仕上げ工程に起因する柄のピッチ変動にも即座に対応できます。裁断室の機械技術に詳しい繊維エンジニアによると、単純な機械式ストッパーのようなオープンループ方式では、わずか10回の切断で2~3ミリメートルもの誤差が蓄積してしまうことがあります。これは、素材のクリープ(徐変)に対して補正ができないためです。一方、閉ループ式サーボシステムでは、毎回の切断サイクルごとに誤差を測定・補正するため、ストライプの中心位置の許容誤差を±0.5ミリメートル以内に保つことができます。このような高精度こそが、肩部分で完璧にストライプが揃った高級衣料品と、品質不良で割引販売される二級品との違いを生み出します。ISO 11659(裁断機の安全性および性能に関する国際規格)など、繊維機械の標準規格でも、自動位置決めシステムが寸法ばらつきを大幅に低減することを明記しています。ストライプ入りパイル生地を大量生産するメーカーにとって、こうした一貫した品質こそがブランドの信頼を守る鍵となります。
連続給紙・積層切断で生産性を大幅向上
裁断作業におけるスピードは、刃を急がせることから生まれるものではありません。それは、裁断と裁断の間の無駄な待機時間を排除することから生まれます。手動操作では、オペレーターが生地を持ち上げ、再配置し、ストライプを合わせ、寸法を確認してからハンドルを引くという一連の動作を繰り返す必要があります。一方、自動機械では、素材を一度セットし、タッチパネルでバッチ長と裁断回数を設定すれば、その後は無人で連続運転が可能です。また、多くの自動ストライプ・パイルカッターは、複数枚の生地を一度に挟み込んで密着させたうえで刃を横断させる「スタックカット方式」を採用しており、1サイクルで、寸法・形状ともに完全に同一のパネル束を生成します。毛布メーカーの一担当者は、従来は縫製ラインの需要に対応するため、3つの手動作業ステーションを並行して稼働させていたと語っています。ところが、コンベアテーブルとバッチスタッカーを備えた自動パイルカッターを導入したところ、現在では1人のオペレーターがシフト中の全裁断作業を一括管理できるようになりました。さらに、裁断されたパネルは、縫製工程へ正確な数量で、かつ角がきちんと揃った状態で届くようになったのです。この機械は、パイルの高さに応じて1分間に10~15サイクルの一定リズムで裁断を行います。また、クランプが素材を確実に固定するため、伸縮性の高いベロアやプルースト生地であっても、裁断中にずれることはありません。こうした安定した出力品質により、後工程の各部門は、裁断遅延による隙間を埋めるような対応を迫られることなく、計画通りのスケジュールで安定稼働できるようになりました。
パターン記憶およびレシピ機能による、セットアップの簡素化
バスローブ、ペットベッド、装飾用スローなど、複数の製品タイプを扱う裁断室では、1日に何度も、広幅のベロアストライプから狭幅のコーデュロイストライプへと切り替える必要がある場合があります。手動式の裁断台では、設定変更のたびに最初の生地を再測定・再位置合わせする必要がありますが、この工程で最も多くのロスが発生します。自動裁断機は、作業ごとの設定(レシピ)をメモリに保存します。オペレーターが製品コードを選択すると、機械がストライプ幅、裁断長さ、パイル方向、積層高さなどの設定を自動的に呼び出します。センサーは、生地送り開始後数センチメートルの間に新しいストライプパターンを自動的に認識・ロックします。欧州の小売業者向けにホームテキスタイルを輸出している企業によると、レシピベースの自動裁断機を導入したところ、新デザインへのセットアップ時間が20分から3分未満に短縮され、初回裁断品の精度は1,000枚目と同等になりました。さらに高度な機種には「ティーチ機能」も搭載されており、不規則なストライプやジャカードパイルなど、一定の繰り返しパターンを持たない生地について、短いサンプル区間をスキャンしてデジタルテンプレートを作成し、そのパターンを学習できます。この機能は、標準的な繰り返しとは異なる斬新なストライプ配置を試行するデザイナーにとって特に有用です。機械がパターンを学習するため、サンプリング段階における人的ミスのリスクが完全に解消されます。
廃棄物削減と材料節約による短期間での投資回収
ファブリックは、パイル織物製品において最も高額な材料費であり、配列のずれや端部の廃棄によって失われる1センチメートルごとに、利益率が確実に圧迫されます。手作業による裁断では、毎回完璧な配列を保証できないため、熟練工が各パネルに余裕を持たせた安全マージンを設けることが多く、その分だけ余分なファブリックが消費されます。こうしたわずかな余剰も、積み重なると大きなロスとなります。一方、ストライプ検出機能を備えた自動裁断機なら、縫製仕様に確実に適合しつつ、縫い代に数ミリメートルという極めて狭いマージンで裁断できます。実際に、ある毛布工場が裁断工程を自動化したところ、ファブリックの廃棄量削減だけで、同じ原料投入量から年間で追加2,000枚の毛布を生産できるようになったとの試算が出ています。また、人件費の大幅な削減効果もあります。高度な技術を要するファブリック裁断工は、採用・定着ともに難しく、人件費も高額です。単調な大量裁断作業を自動化することで、経験豊富なスタッフを品質検査や新人教育といった付加価値の高い業務へ再配置でき、機械が高速・高精度な裁断を担います。バイヤーが、ストライプ入りパイル製品向け自動裁断機の総所有コスト(TCO)を、従来の手作業による裁断の人件費およびファブリックロスの継続的コストと比較すると、投資回収期間は通常12~18か月となり、その後は機械が直接的な利益貢献源となります。
シュナイター社が実際の裁断室向けに機械を製造する方法
こうした技術的優位性は、パイル地専用に設計された機械でなければ実現しません。シュナイター社は、軽量マイクロファイバーフリースから重量級のシャギーなフェイクファーまで、あらゆる織物に対応できる自動ストライプパイルカッターの開発に長年にわたり取り組んできました。フレームは応力除去処理済みの鋼材で製造され、長期間にわたる連続運転でもブレードキャリッジが正確な直進性を保てるよう、CNC工作機械による高精度加工が施されています。サーボドライブや光学センサーは、世界的に定評のあるサプライチェーンから調達しており、機械の設置場所を問わず、交換部品の調達や技術サポートが迅速に受けられます。生産拠点では標準仕様とカスタム仕様の両方に対応した体制が整っており、お客様は自社製品ラインに最適な切断幅、コンベア長、積み重ね方式を自由に選べます。完全オーダーメイドの機械によくあるような長い納期を待つ必要はありません。最近、シュナイター社の自動ストライプパイルカッターを導入したタオルメーカーによると、納品時には予備のセンサー一式と詳細なメンテナンススケジュールが同梱されており、またリモート診断機能のおかげで、素材を変更した直後から数分以内にストライプ検出の微調整が可能になったとのことです。こうした工場直結の包括的なサポート体制こそが、単なる「良い機械」を、年々安定して高精度・高効率な切断を実現する「信頼できる生産資産」へと昇華させるのです。